SMT回流焊小气量现场制氮:向厂家确认这6项数据,避免选错设备
采购模块式PSA氮气发生器前,不要只报“纯度和流量”。
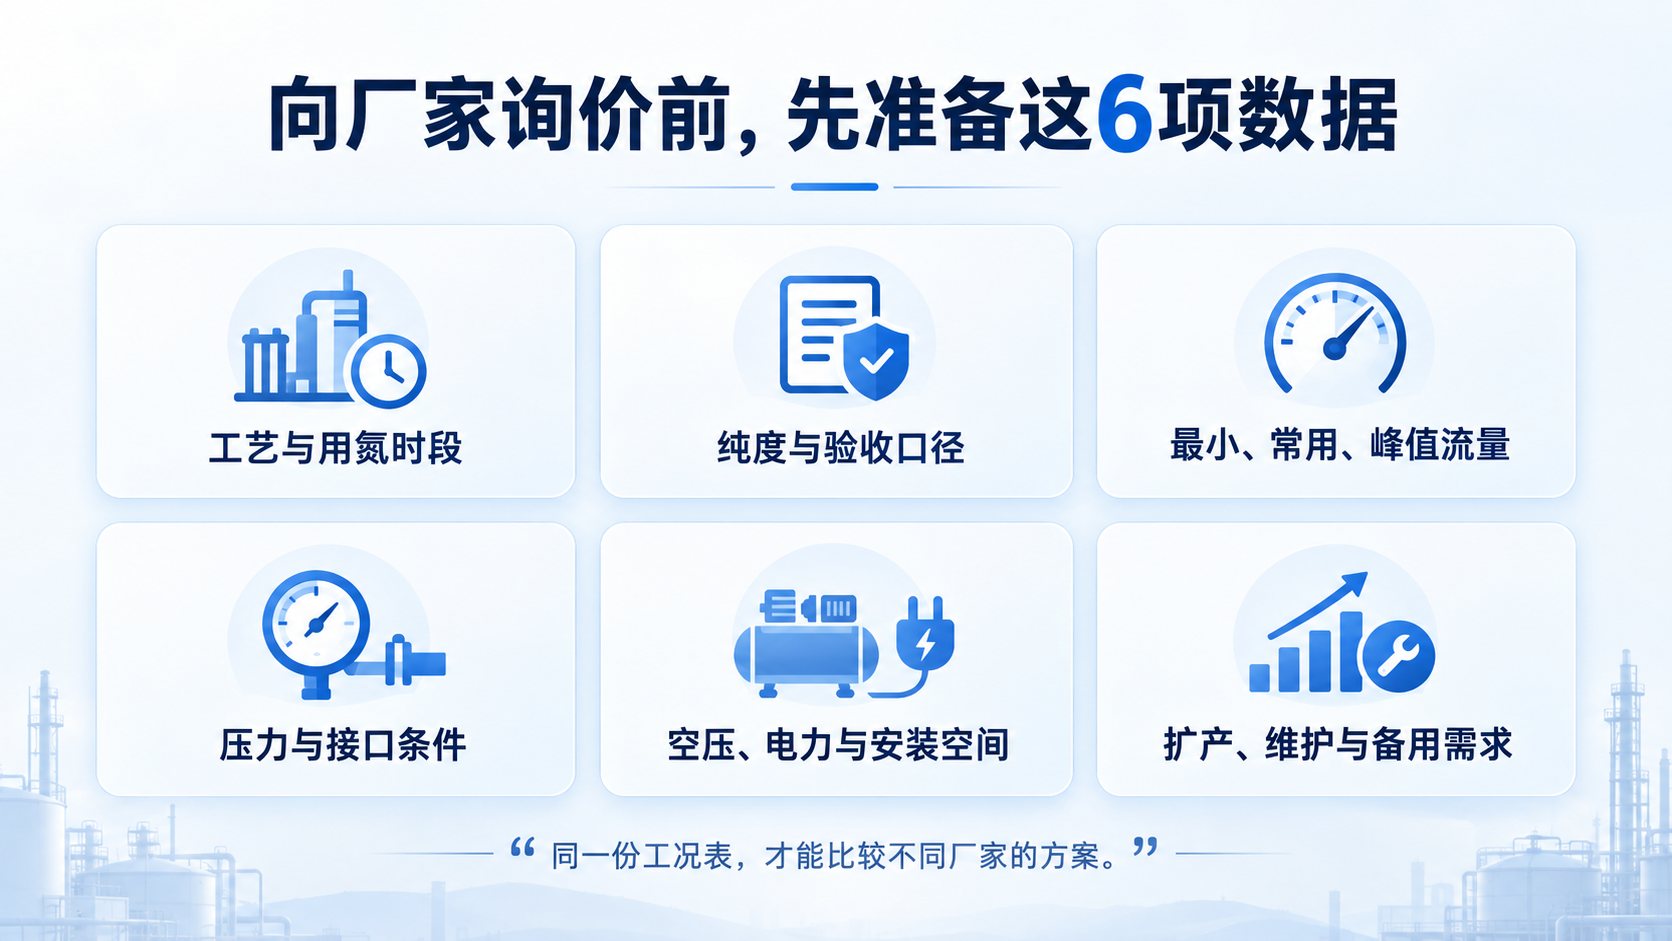
为SMT回流焊配置小气量现场制氮,采购人员经常先向厂家提供两个数据:需要多少纯度、需要多少流量。
这两个数据当然重要,但还不够。
同样的纯度和流量,如果实际用氮时段、峰值持续时间、设备入口压力或现场压缩空气条件不同,最终配置可能完全不同。信息报少了,厂家只能按经验加余量;余量过小,生产高峰时可能供气不足;余量过大,又会增加设备及配套投入。
在询价或技术选型前,建议先整理以下6项数据。
1. 回流焊工艺与实际用氮时段
先说清楚氮气用在哪里、什么时候用。
厂家至少需要知道:
-
回流焊炉的品牌、型号和数量;
-
氮气用于回流焊炉的哪个环节;
-
每天运行几个班次;
-
单次连续运行多长时间;
-
开机、预热、生产、换线和停机阶段是否都需要氮气;
-
多台回流焊炉是否同时运行;
-
不同产品或工艺切换时,用氮条件是否变化。
“每天生产8小时”和“每天分几段生产、合计8小时”不是同一种工况。前者更接近连续负荷,后者还要考虑反复启停、重新建立工艺条件以及各用气时段是否重叠。
如果生产计划存在明显波动,也要告诉厂家常规班次和高负荷班次分别是什么情况。
建议提供给厂家
| 项目 | 需要填写的内容 |
|---|---|
| 回流焊炉 | 品牌、型号、数量 |
| 使用状态 | 试产、间歇生产或连续生产 |
| 日运行时间 | 每天班次及单班时长 |
| 同时运行数量 | 常用数量与最多数量 |
| 工艺变化 | 换线、换产品时用气条件是否变化 |
2. 所需氮气纯度及验收口径
只写“需要99.99%氮气”仍然不够。
采购人员还应确认,这个指标来自回流焊炉说明书、设备厂家建议、企业工艺文件,还是现场经验。不同来源的指标不能混在一起使用。
同时要与氮气发生器厂家确认:
-
指标采用氮气纯度还是氧含量表述;
-
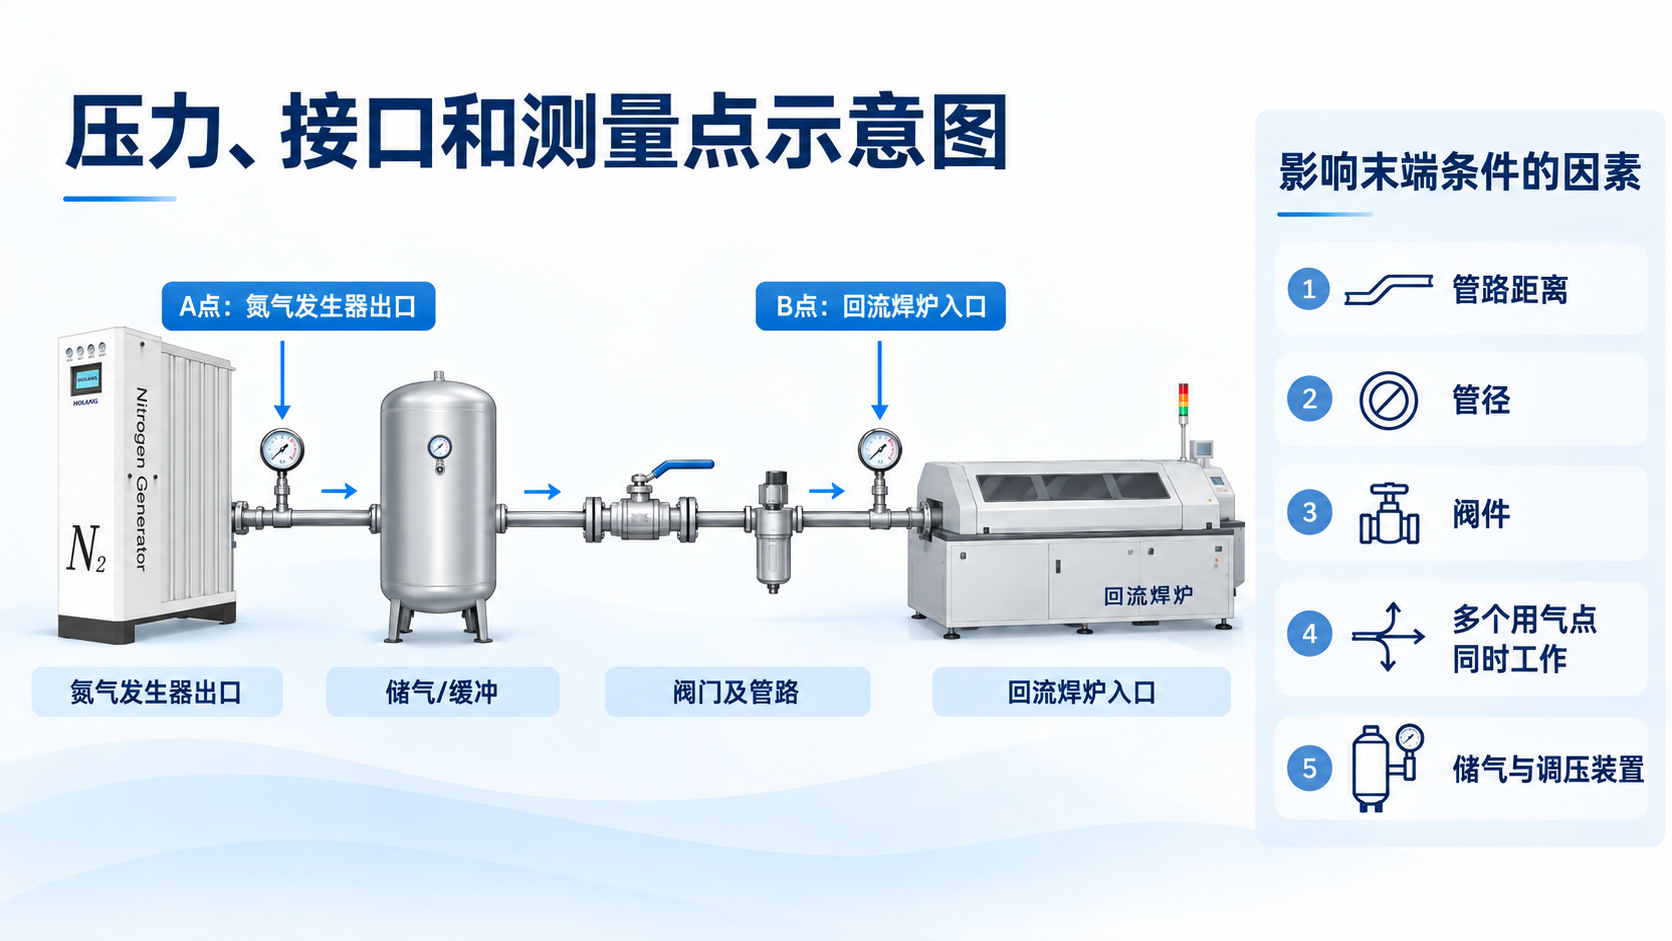
测量点设在氮气发生器出口、总管末端还是回流焊炉入口;
-
设备启动后什么时候开始读取数据;
-
正常生产期间允许怎样的波动;
-
使用什么仪表测量;
-
仪表的量程、状态和校准要求;
-
验收时对应多大的供气流量和出口压力。
这里最容易出现的问题,是厂家按氮气发生器出口数据报价,客户却按回流焊炉入口数据验收。中间还有储气、管路、阀门和多个用气点,双方如果事先没有统一测量位置,交付时容易产生争议。
纯度也不是越高越好。应先满足工艺要求,再比较对应配置和运行成本。提高纯度后,PSA氮气发生器的有效产气能力及压缩空气需求可能发生变化,具体关系要看设备设计和运行方式。
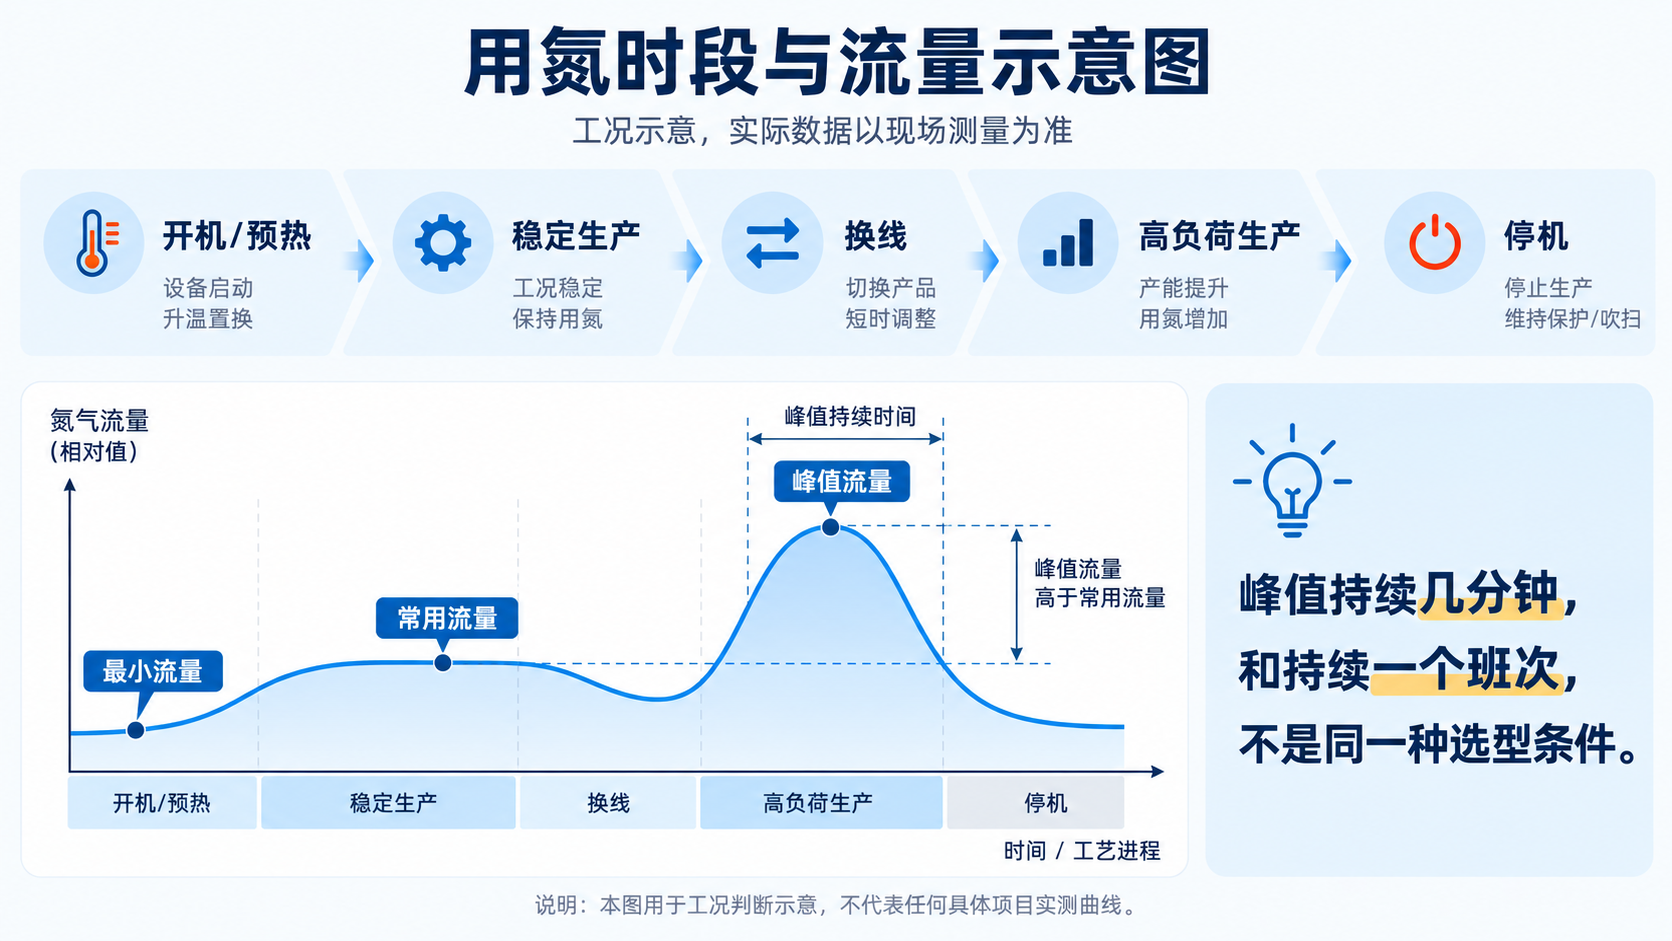
3. 最小、常用与峰值流量
不要只提供一个平均流量。
模块式氮气发生器的选型至少应区分三种流量:
| 流量类型 | 代表什么 | 为什么要确认 |
|---|---|---|
| 最小流量 | 低负荷、单线或部分设备运行时的用气量 | 用于判断低负荷运行方式 |
| 常用流量 | 正常生产时最常出现的持续用气量 | 用于确定主要运行工况 |
| 峰值流量 | 多台设备同时启动或高负荷生产时的最大用气量 | 用于核验系统能否覆盖短时或持续高峰 |
峰值流量还应说明持续多长时间。
持续几分钟的峰值和持续一个班次的高负荷,处理方法可能不同。前者可以评估储气及控制策略,后者往往需要氮气发生系统持续提供相应能力。具体方案应由厂家结合实际工况计算,不能仅靠储气罐“补峰”。
如果暂时没有流量数据,可以先采用以下方式补充:
-
查阅回流焊炉说明书中的氮气接口及推荐用气条件;
-
向回流焊炉厂家索取正常流量与峰值流量;
-
在现有供气管路具备测量条件时记录实际数据;
-
分别统计单台运行和多台同时运行的情况。
不要直接照搬其他工厂的数据。炉型、密封状态、工艺设置和运行方式不同,实际用气量也可能不同。
4. 用气压力及接口条件
氮气发生器有气输出,不代表氮气一定能按要求送到回流焊炉。
采购前应确认:
-
回流焊炉入口需要的压力;
-
压力要求是正常值、最低值还是允许范围;
-
测量位置是在设备出口还是炉体入口;
-
氮气发生器与回流焊炉之间的距离;
-
管路材质、管径及现有布置;
-
中间是否经过储气罐、过滤器、减压阀或流量控制装置;
-
多个用气点是否共用一条主管;
-
接口规格和连接责任由谁确认。
管路距离、管径、阀件和同时用气情况都会影响末端压力。方案不能只保证氮气发生器出口压力,还要核对氮气到达回流焊炉入口后的实际条件。
技术协议中应写清流量、纯度和压力的对应关系,避免把不同工况下的最大参数拼在一起比较。
5. 现场压缩空气、电力和安装空间
PSA现场制氮依赖压缩空气。前端气源不满足要求,后端氮气指标就没有稳定基础。
向厂家提供的现场条件应包括:
压缩空气
-
现有空压机类型及运行状态;
-
可供项目使用的压力和流量;
-
其他设备是否与氮气发生器共用气源;
-
高峰生产时压力是否波动;
-
压缩空气的过滤、含水和含油控制情况;
-
是否已有空气储罐、干燥机和过滤设备。
不能只报空压机铭牌参数。厂家真正需要的是:在工厂正常生产时,还有多少稳定可用的压缩空气余量。
电力条件
-
现场电压和频率;
-
可用电源容量;
-
配电位置与设备安装位置的距离;
-
空压机、空气处理及氮气发生器分别由谁供电和接线。
氮气发生器主机功率不能当作整套系统能耗。比较运行成本时,还要纳入空压机、空气处理及其他配套设备。
安装条件
-
可用安装区域的长、宽、高;
-
设备运输和就位通道;
-
检修、拆装和后续扩容空间;
-
管路进出方向;
-
通风、排水和环境温度条件;
-
设备与回流焊炉的距离。
“现场有位置”太笼统。最好提供尺寸、照片和简单平面图,让厂家在报价前判断设备能否进入、能否安装、能否维护。
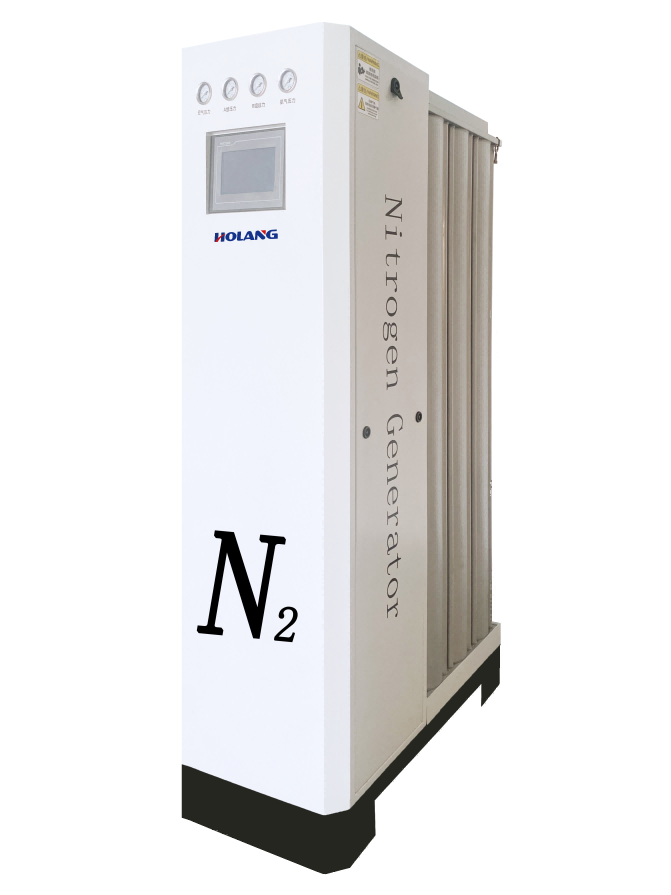
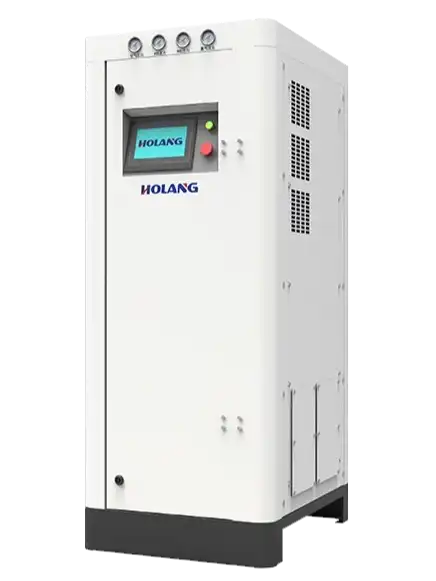
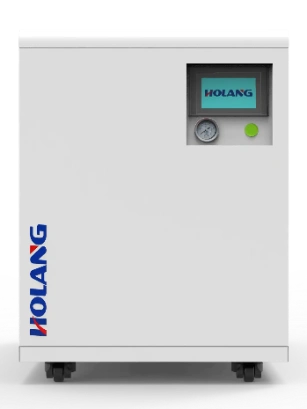
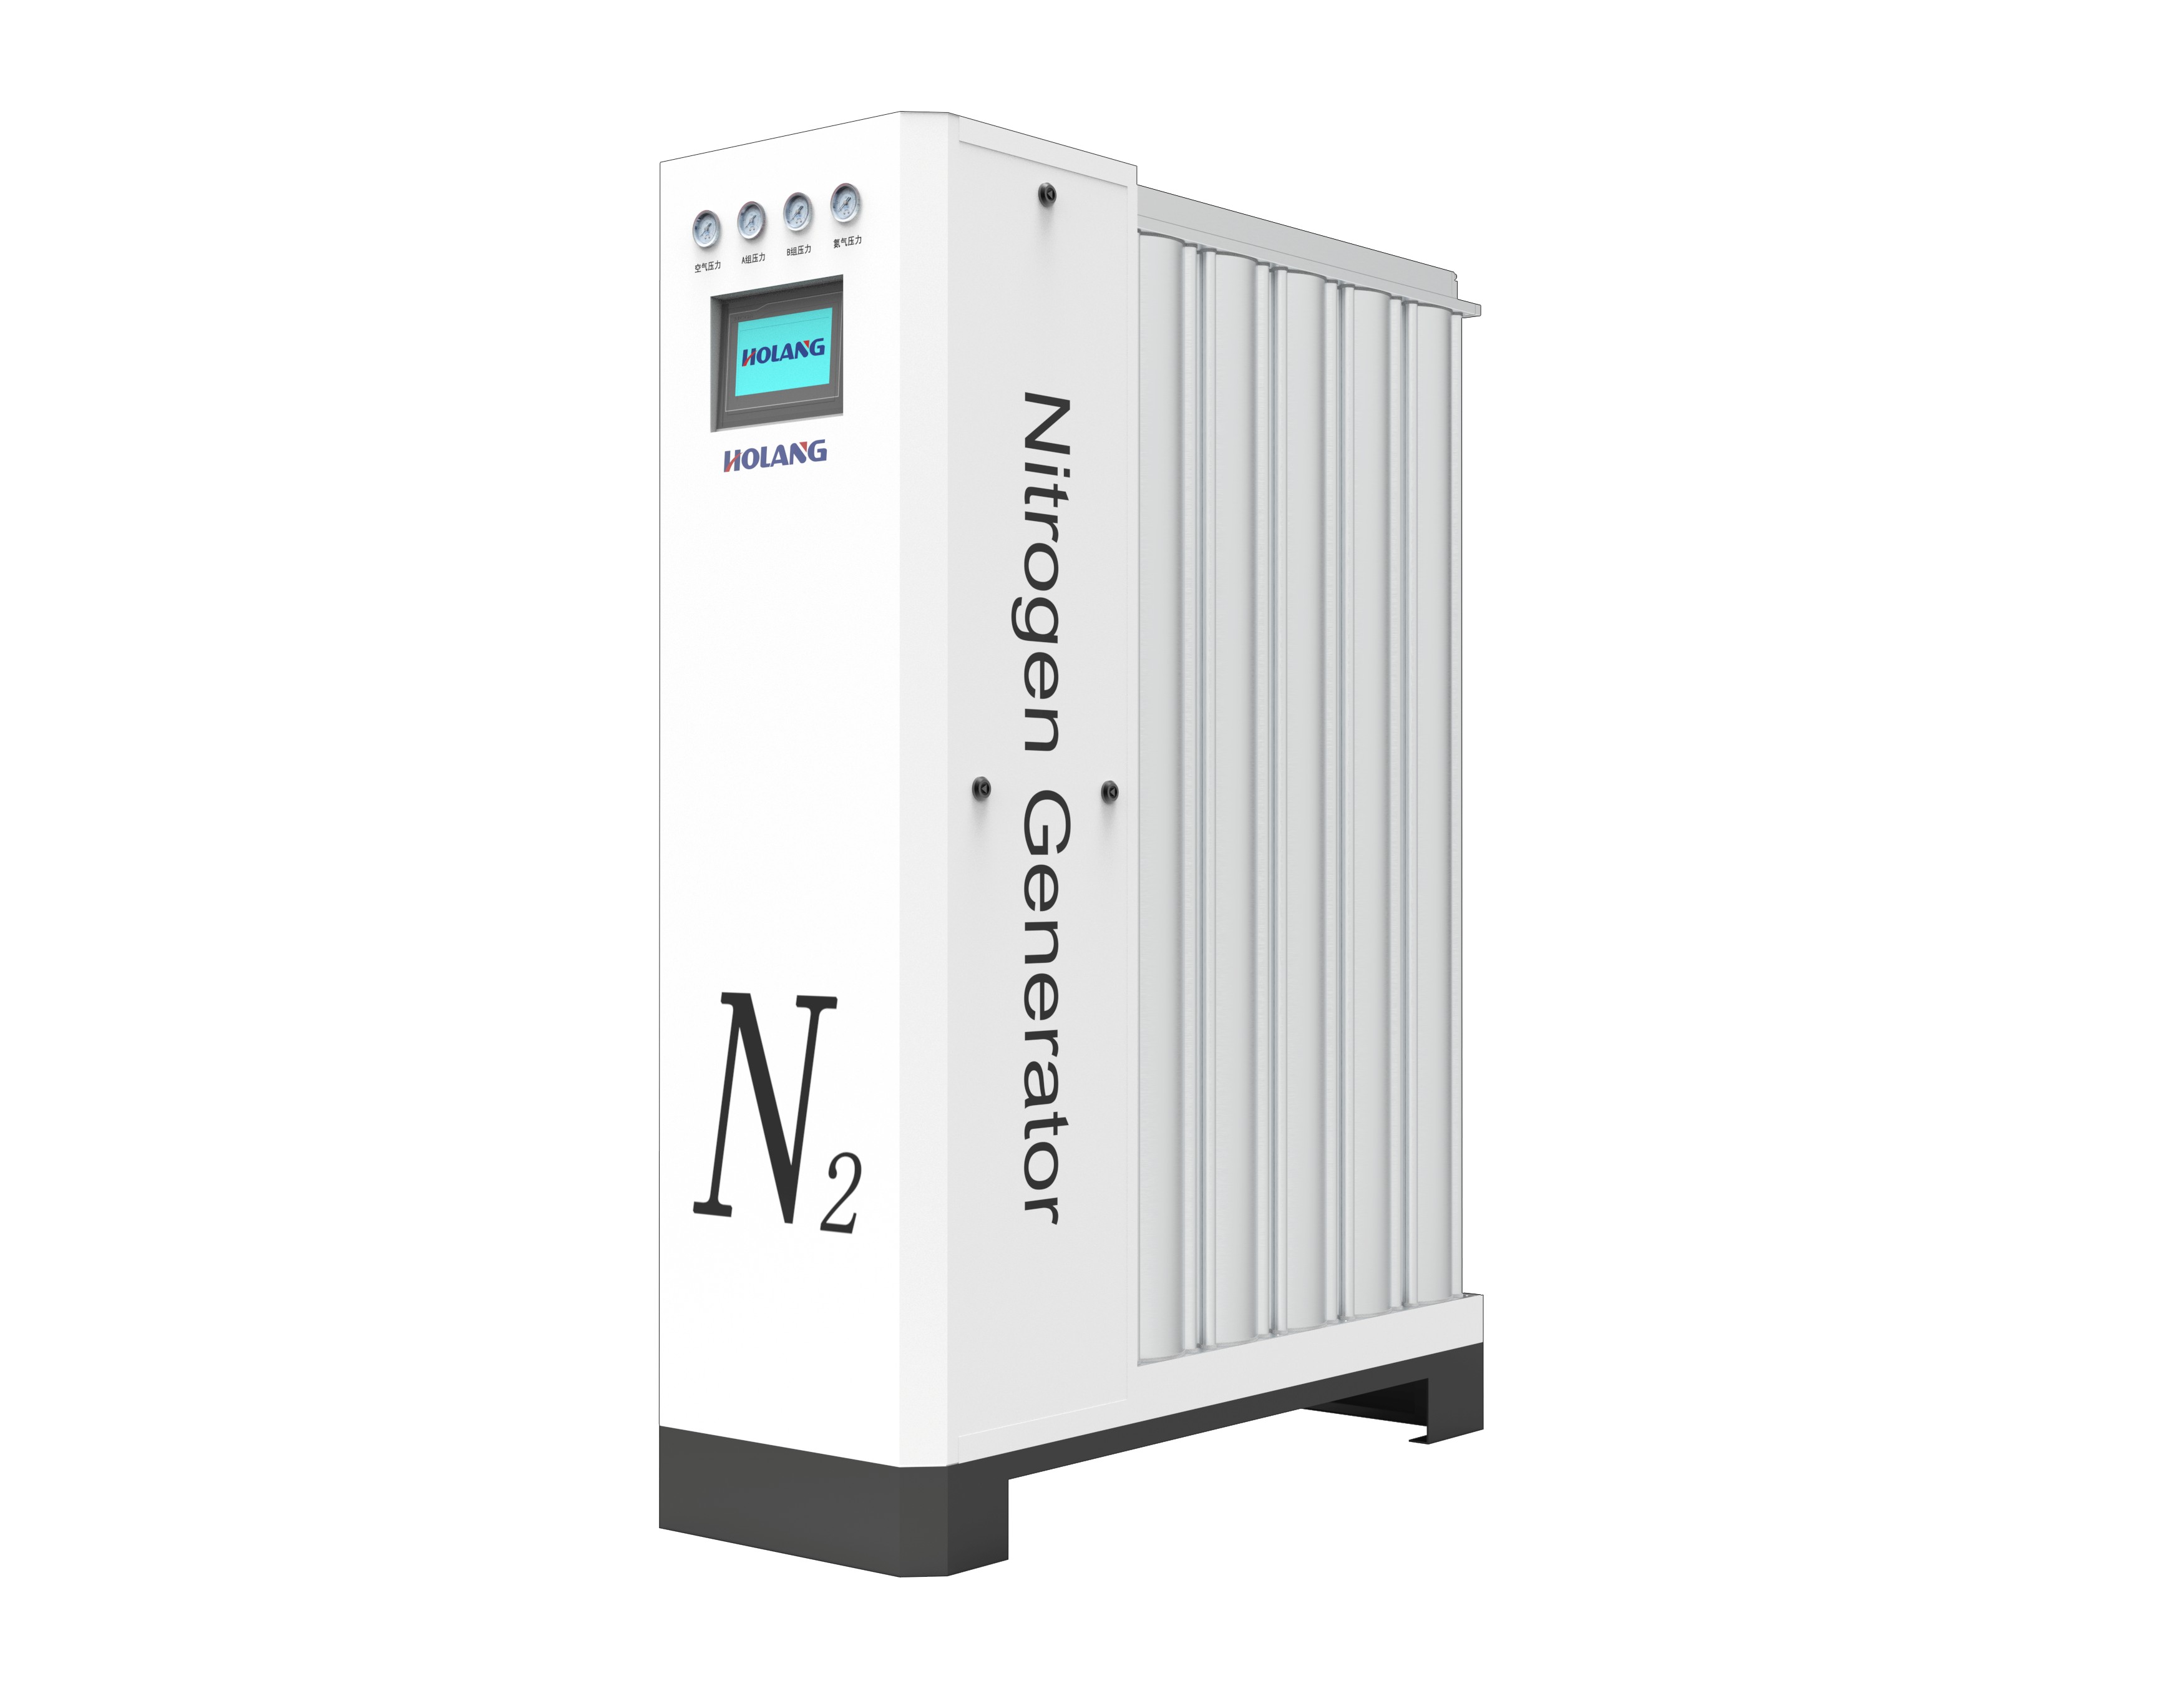
HOLANG公开的NPL系列产品资料也列出了压缩空气品质、进气压力、工作环境等使用条件。具体项目仍应以对应规格书和技术选型结果为准,不能把网页上的通用参数直接当作现场结论。
6. 后续扩产
维护与备用需求
模块化能力的价值,往往不在项目投入运行的第一天,而在产线变化和设备维护时。
采购前应告诉厂家:
-
未来是否增加回流焊炉;
-
预计增加几台、什么时间增加;
-
扩产后是否仍使用相同工艺指标;
-
现场能否预留压缩空气、电力、管路和安装空间;
-
单个模块维护时是否允许降低供气能力;
-
维护期间能否暂停生产;
-
停气会造成什么影响;
-
是否需要瓶装氮、液氮或其他备用气源;
-
备用气源需要支持多长时间;
-
备用气源如何切换。
“可以增加模块”只是扩容的第一步。真正可执行的扩容方案还要回答:
-
原有模块能否继续保留;
-
控制系统能否识别和协调新增模块;
-
前端压缩空气是否还有余量;
-
空气处理、储气和管路是否需要调整;
-
扩容时是否需要停气;
-
扩容完成后怎样重新验收。
同样,“模块维护不影响生产”也不能笼统承诺。单个模块停运后,剩余模块是否仍能满足当时的流量、纯度和压力要求,要根据具体配置和生产负荷确认。
收到厂家方案后,再核对这5个问题
-
报价流量对应什么纯度、压力和入口空气条件?
-
方案覆盖的是常用流量还是峰值流量?
-
报价是否包含空压、空气处理、储气、检测、管路和调试?
-
验收指标在哪里测、什么时候测、怎样记录?
-
扩容和维护期间,系统还能够提供多少有效氮气?
如果这5个问题没有明确答案,报价即使写得很详细,也不代表选型已经完成。
如需评估NPL模块式PSA氮气发生器是否适合SMT回流焊小气量现场制氮,可将上述工况信息提交给HOLANG。技术人员将根据实际用气时段、气体指标、负荷变化和现场条件核对配置。
服务热线:400-0512-711