SMT回流焊氮气怎么选?瓶装氮、液氮与现场制氮对比
SMT回流焊用氮,没有一种供气方式适合所有产线。
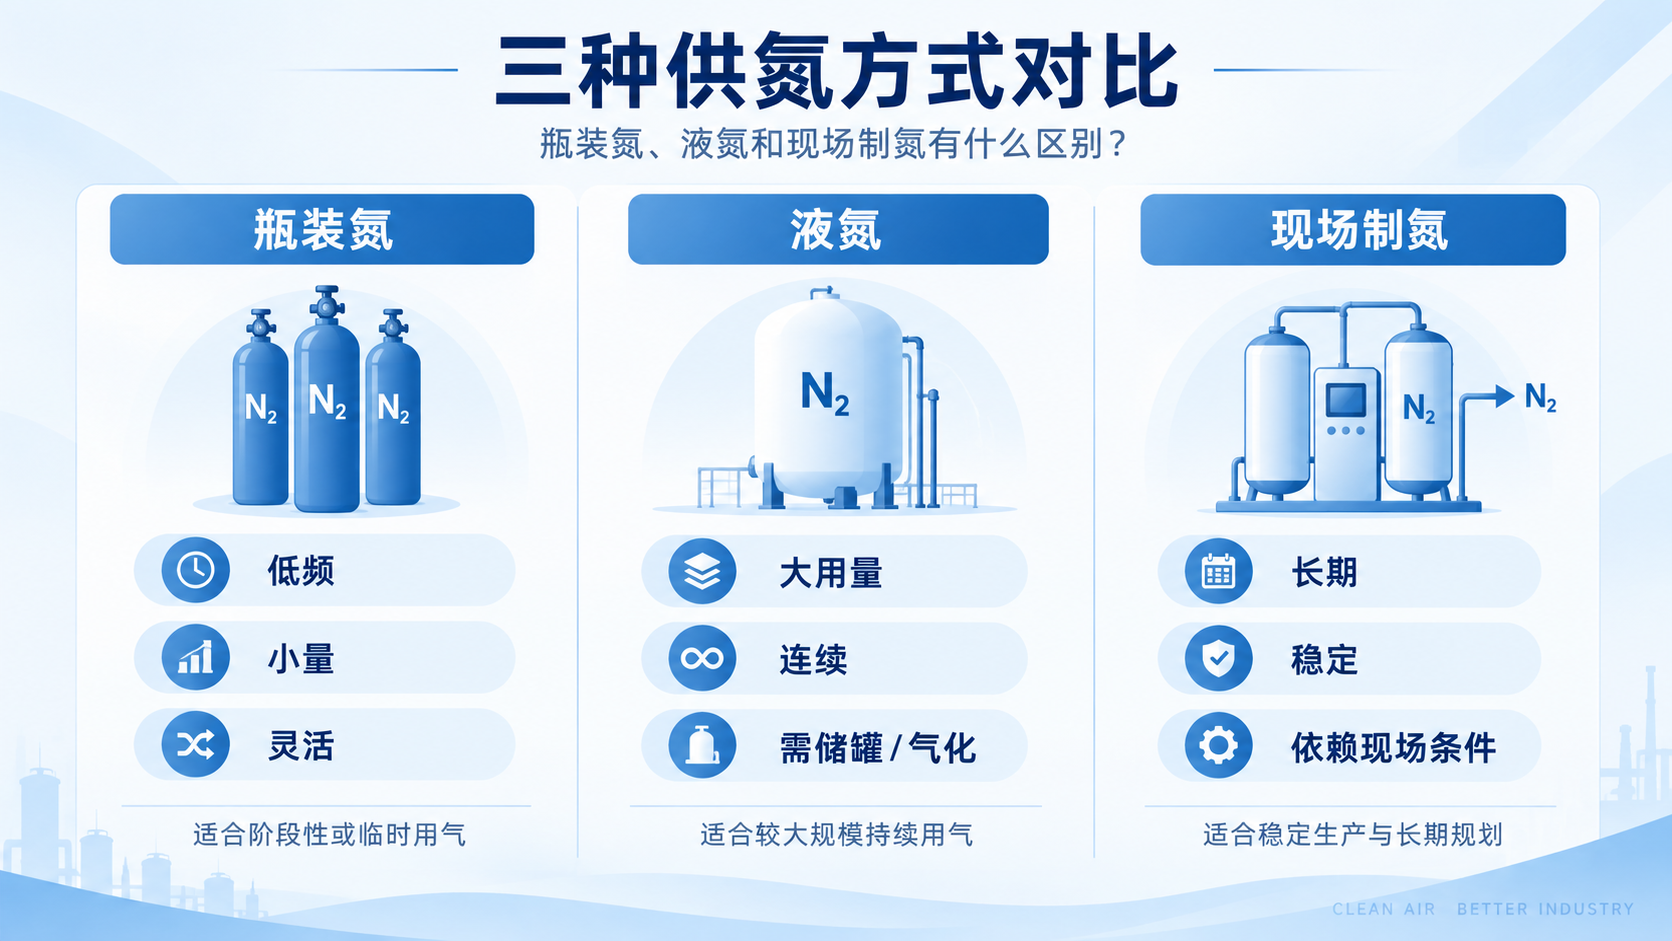
试产、临时生产或用量较小的产线,可以先评估瓶装氮;用气量较大、连续使用,并且具备储存、气化和现场管理条件的工厂,可以比较液氮;长期、稳定使用氮气,且现场具备压缩空气、电源和安装条件的产线,可以进一步评估现场制氮。
真正决定方案的,不只是气体采购单价,还包括峰值流量、工艺指标、运行时间、现场条件、备用气源以及长期运维成本。
瓶装氮、液氮和现场制氮有什么区别?
| 供氮方式 | 更适合优先评估的情况 | 采购前重点确认 | 容易忽略的问题 |
|---|---|---|---|
| 瓶装氮 | 试产、临时使用、用量较小,或长期需求尚未确定 | 换瓶频率、储存位置、供气压力、配送周期 | 频繁换瓶、搬运管理、备用库存和断供风险 |
| 液氮 | 用量较大、连续使用,且具备储存、气化及现场管理条件 | 储罐与气化设备、配送周期、用气波动、备用方案和管理要求 | 只比较液氮采购价格,忽略储运、配套设施和现场管理成本 |
| 现场制氮 | 长期、重复或连续用气,且现场具备相应公用工程条件 | 峰值流量、纯度或氧含量、压力、露点、压缩空气、维护及备用气源 | 设备选小导致高峰期供气不足,或只计算主机价格、不计算系统成本 |
三种方案不一定只能选择一种。
对于停气会影响生产的产线,可以评估“现场制氮为主、外部气源备用”的组合。是否需要备用气源,以及需要多大的备用能力,应根据停气损失、设备维护方式和工厂的连续生产要求判断。
为什么不能只看氮气纯度?
氮气纯度不是越高越好。对于回流焊工艺,更重要的是氮气指标能够满足实际工艺要求,并在生产过程中保持稳定。
提高氮气纯度后,设备的有效产气量、压缩空气需求和运行成本可能随之变化,具体关系取决于设备技术路线、选型配置和运行方式。
因此,在工艺指标没有确认前,只询问“设备最高能做到多高纯度”,不足以完成选型。更合理的顺序是先确认回流焊工艺允许的氧含量范围及稳定性要求,再比较相应的供气方案。
采购前至少应确认以下信息:
-
回流焊炉的型号和数量;
-
设备厂家或工艺文件要求的氧含量或氮气纯度;
-
氮气入口压力、露点和洁净度要求;
-
单台设备、单条产线及全部产线的峰值用气量;
-
每天运行班次、连续运行时间和生产波动;
-
当前瓶装氮或液氮的使用数量、配送频率及相关费用;
-
现场压缩空气、电源、通风、管路和安装空间;
-
停气对生产的影响以及备用供气要求。
如果暂时拿不到流量数据,可以先查看回流焊炉说明书,或者请设备厂家提供氮气接口参数和推荐用气条件。不要直接套用其他工厂的数据,因为不同炉型、工艺设置和运行方式可能对应不同的实际用气需求。
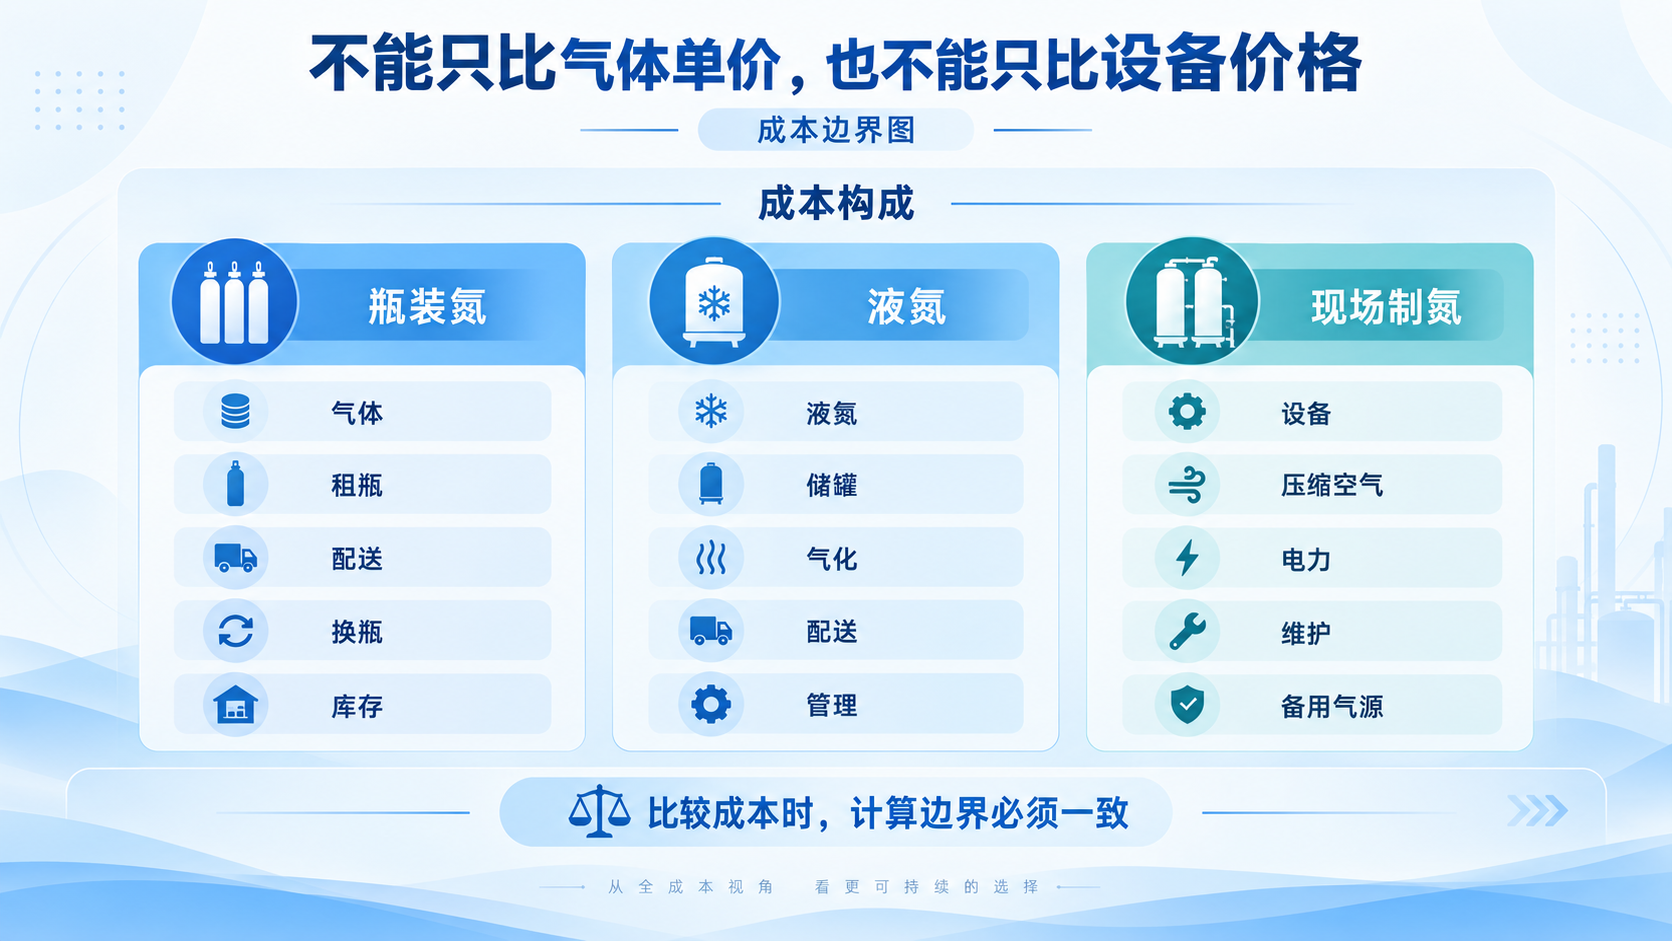
比较成本时,计算边界必须一致
比较瓶装氮、液氮和现场制氮时,不能只看气体单价或设备采购价格。
瓶装氮的年度成本,除气体采购费用外,还可能包括钢瓶租赁、配送、换瓶、内部搬运、库存管理和备用气源成本。
液氮的年度成本,除液氮采购费用外,还应结合储存、气化、配送、相关设施投入和现场管理要求进行评估。
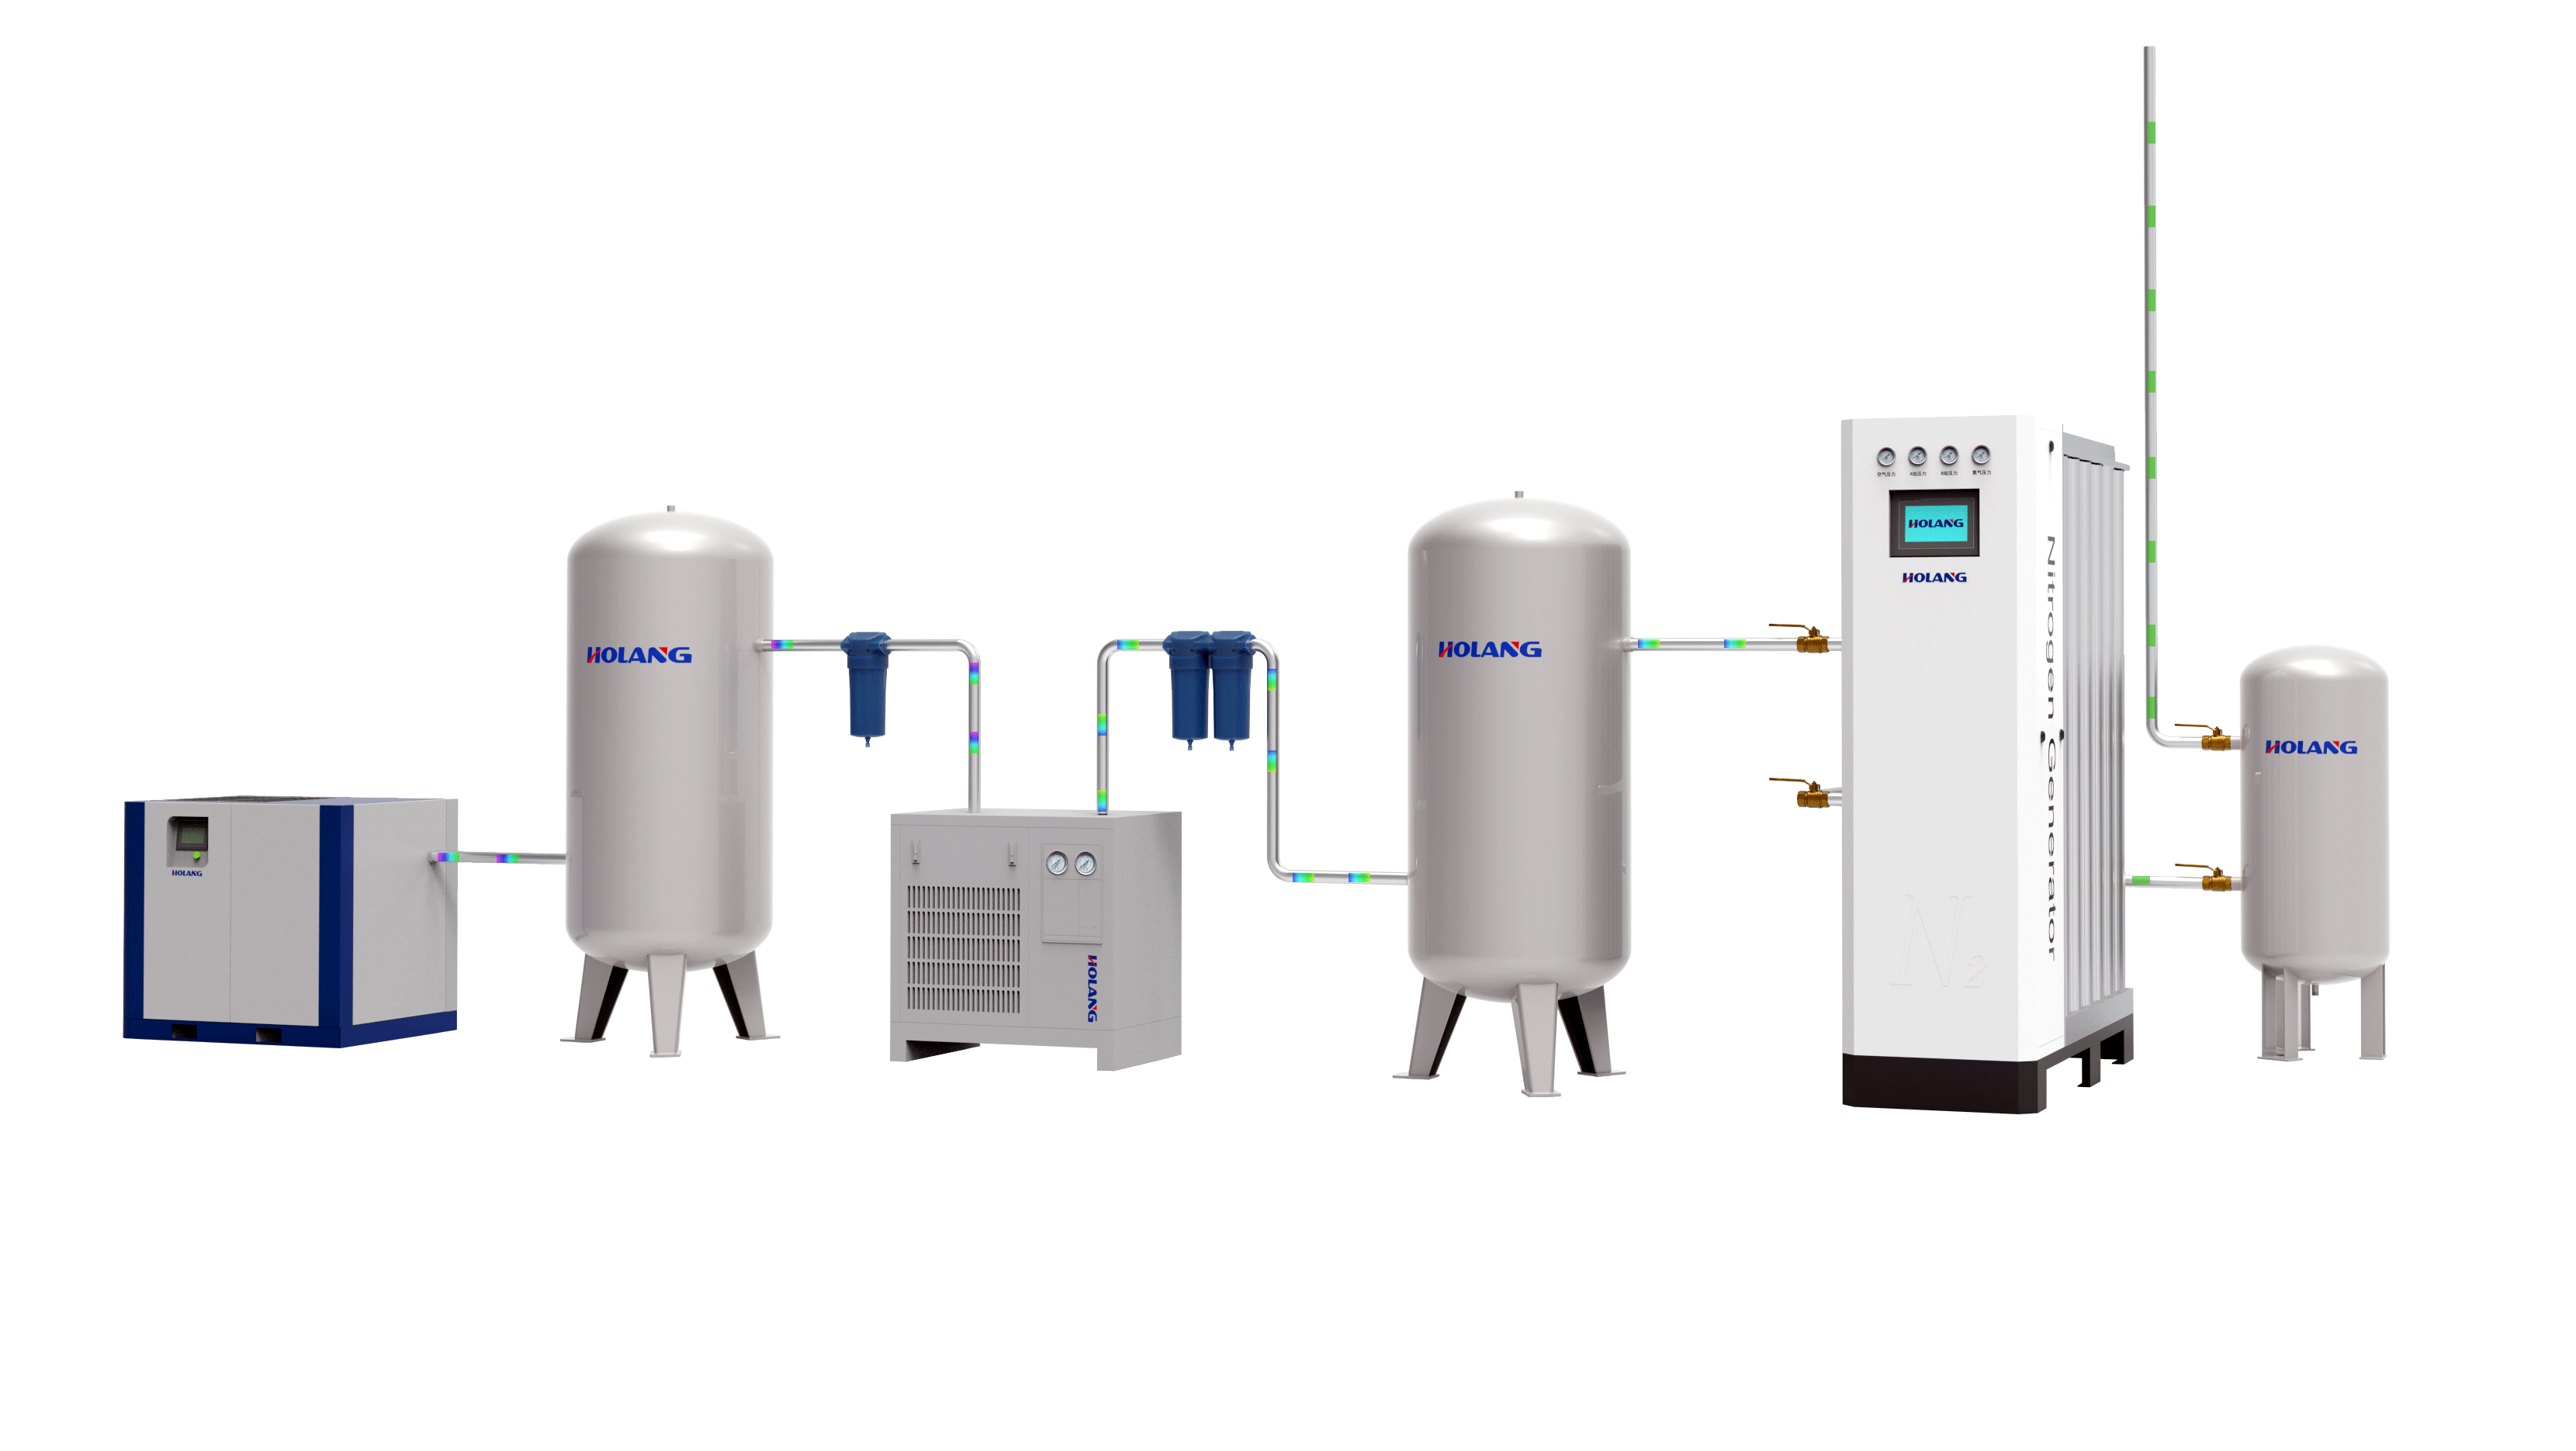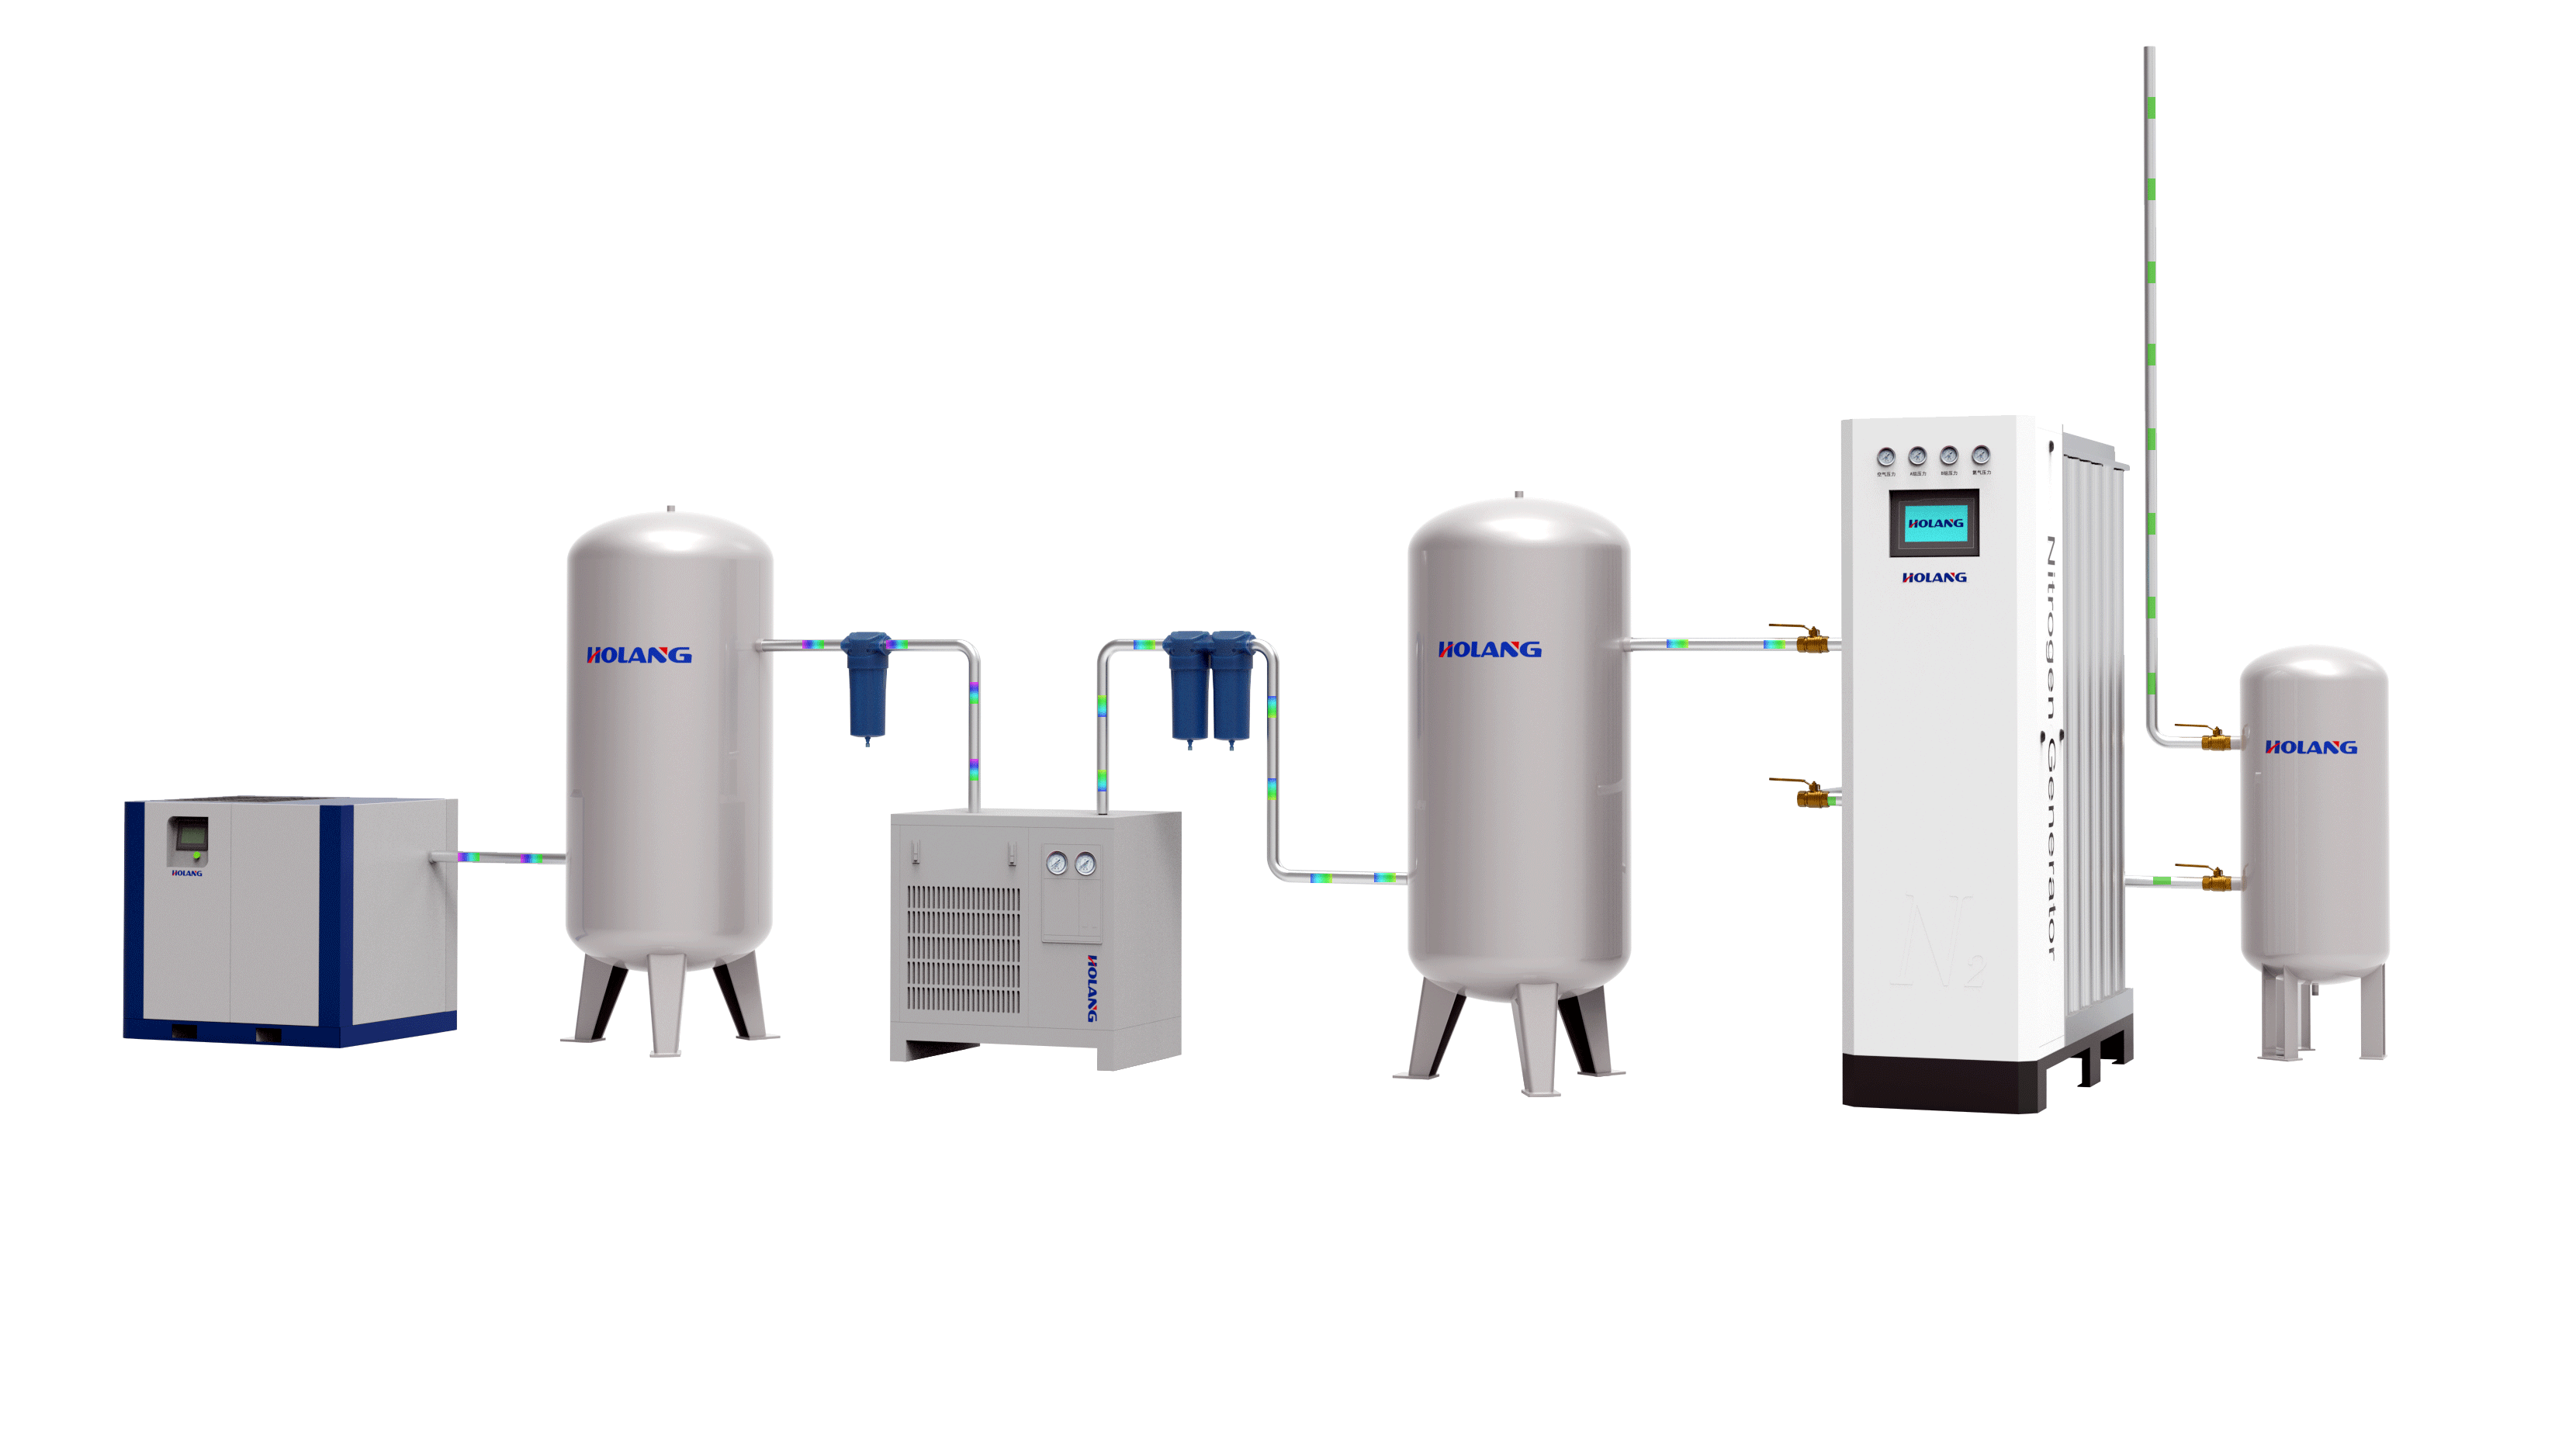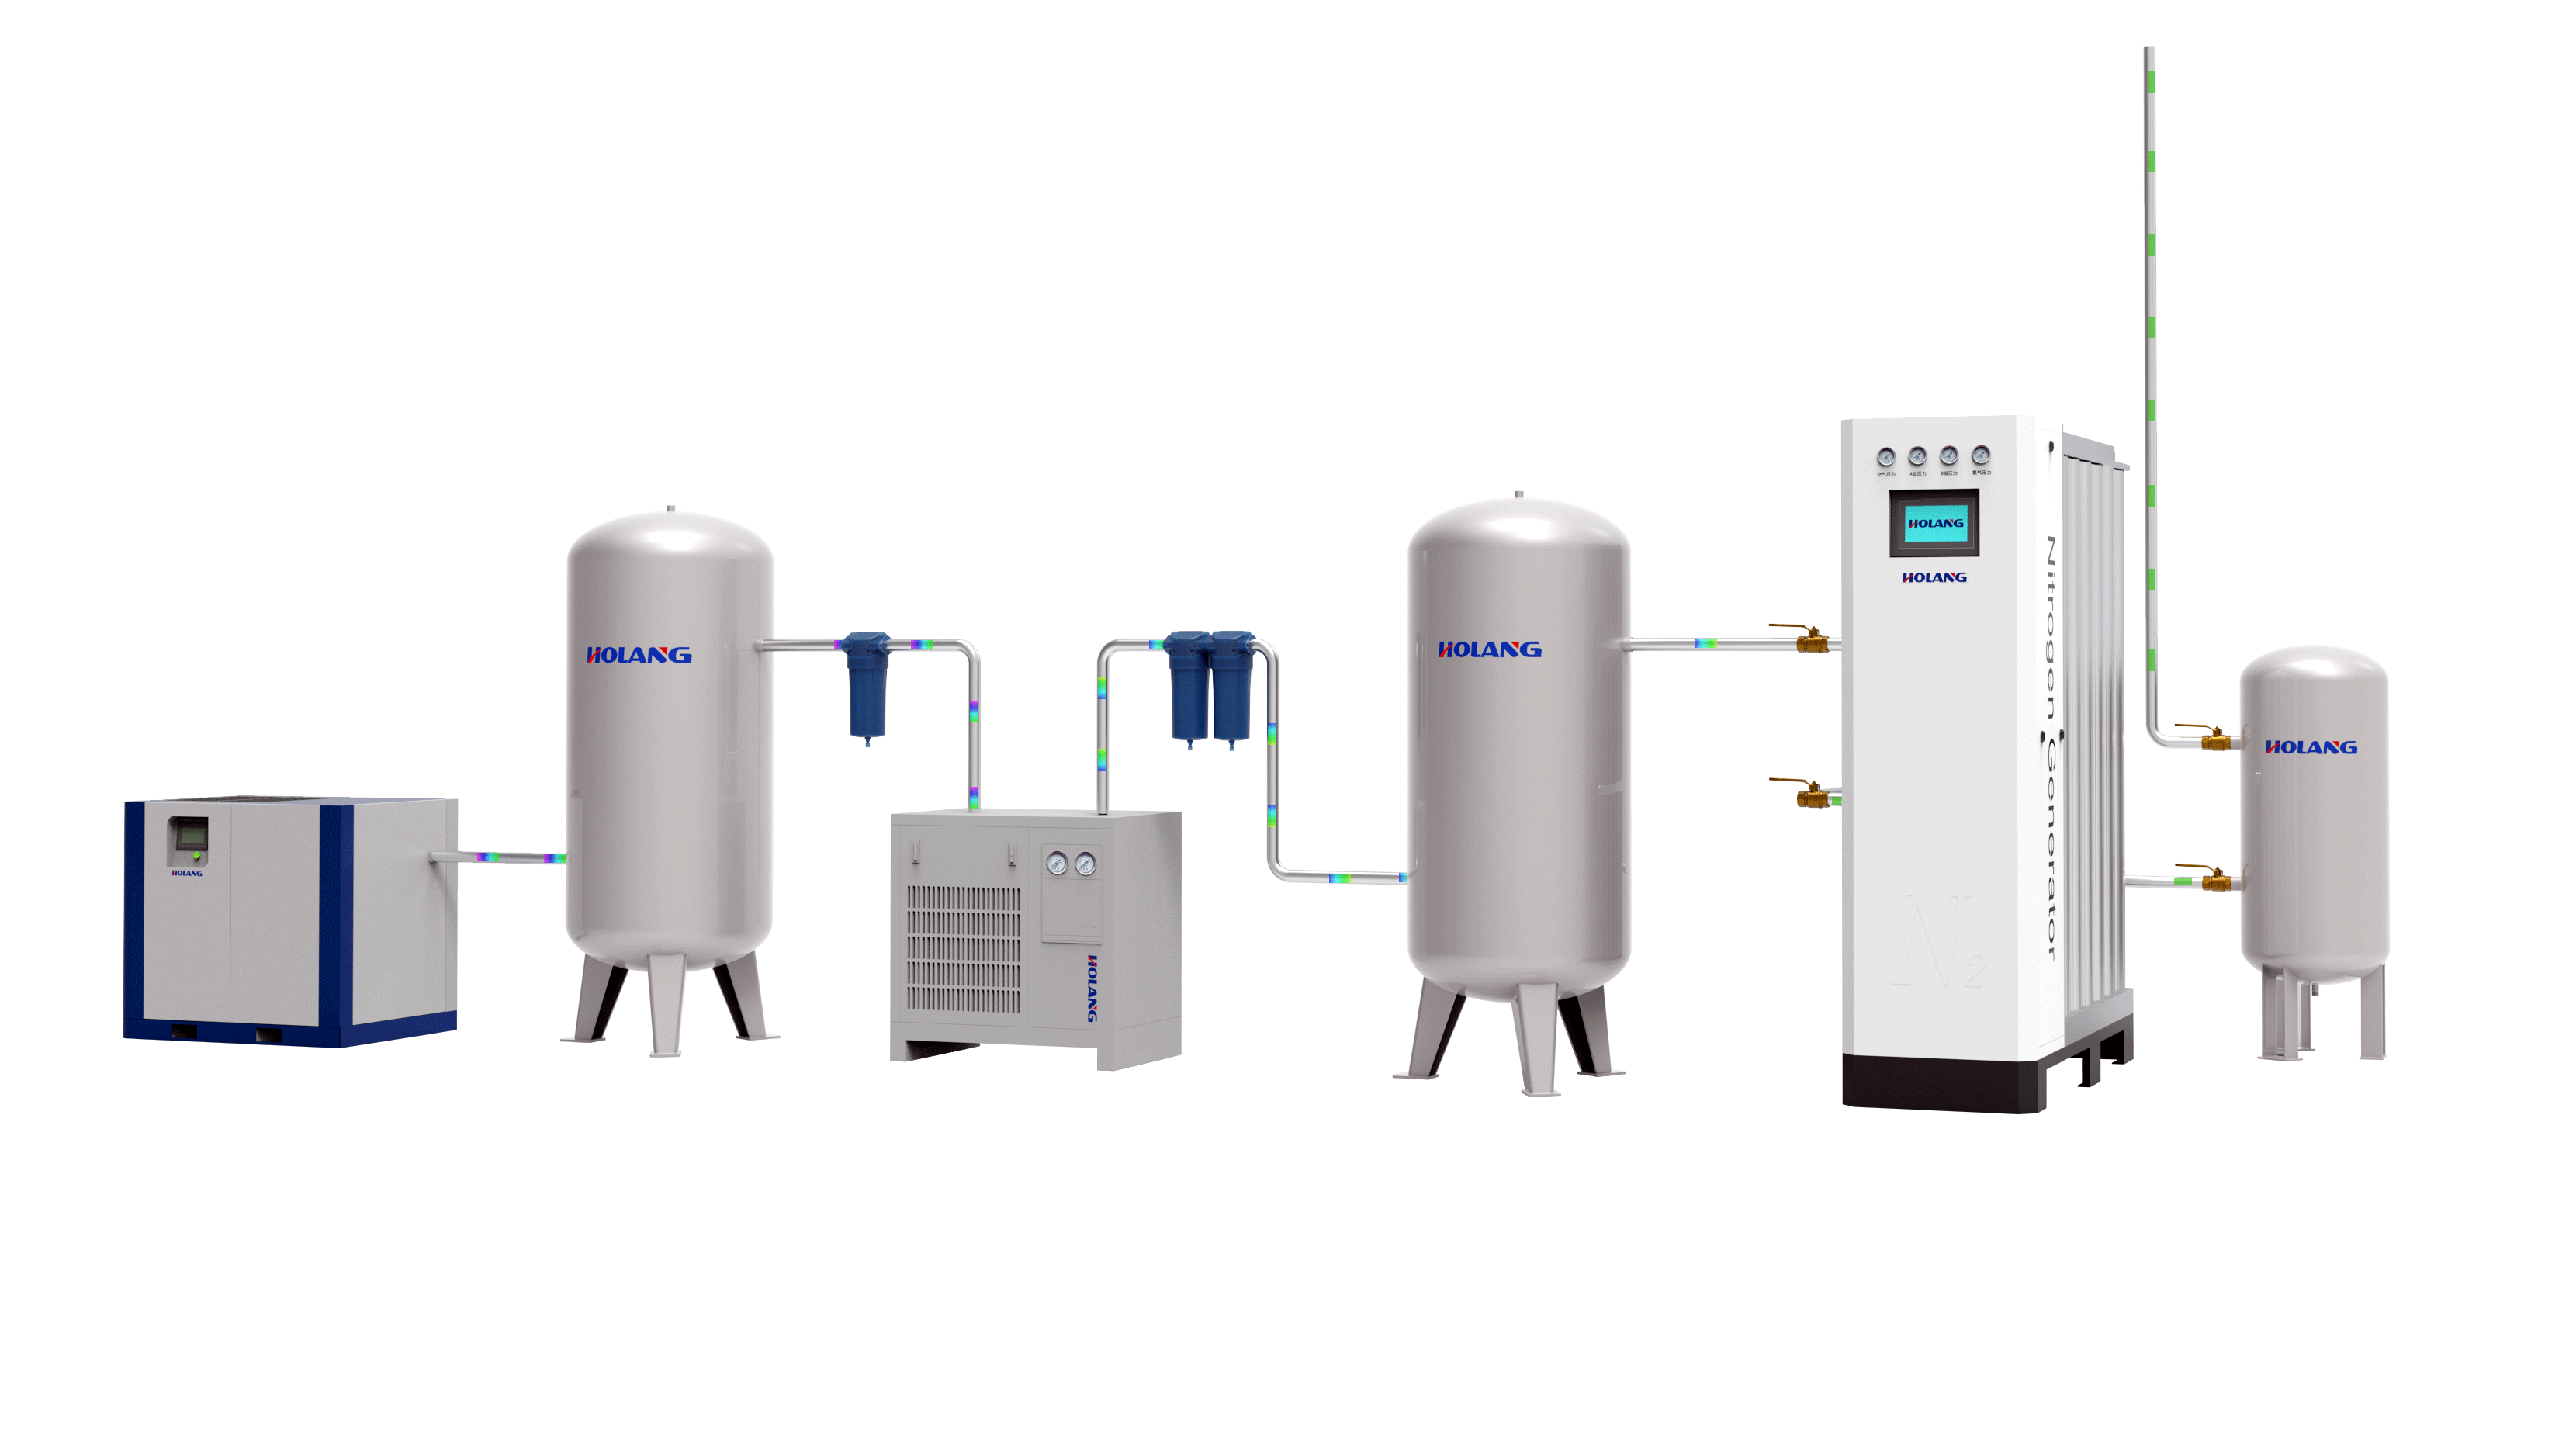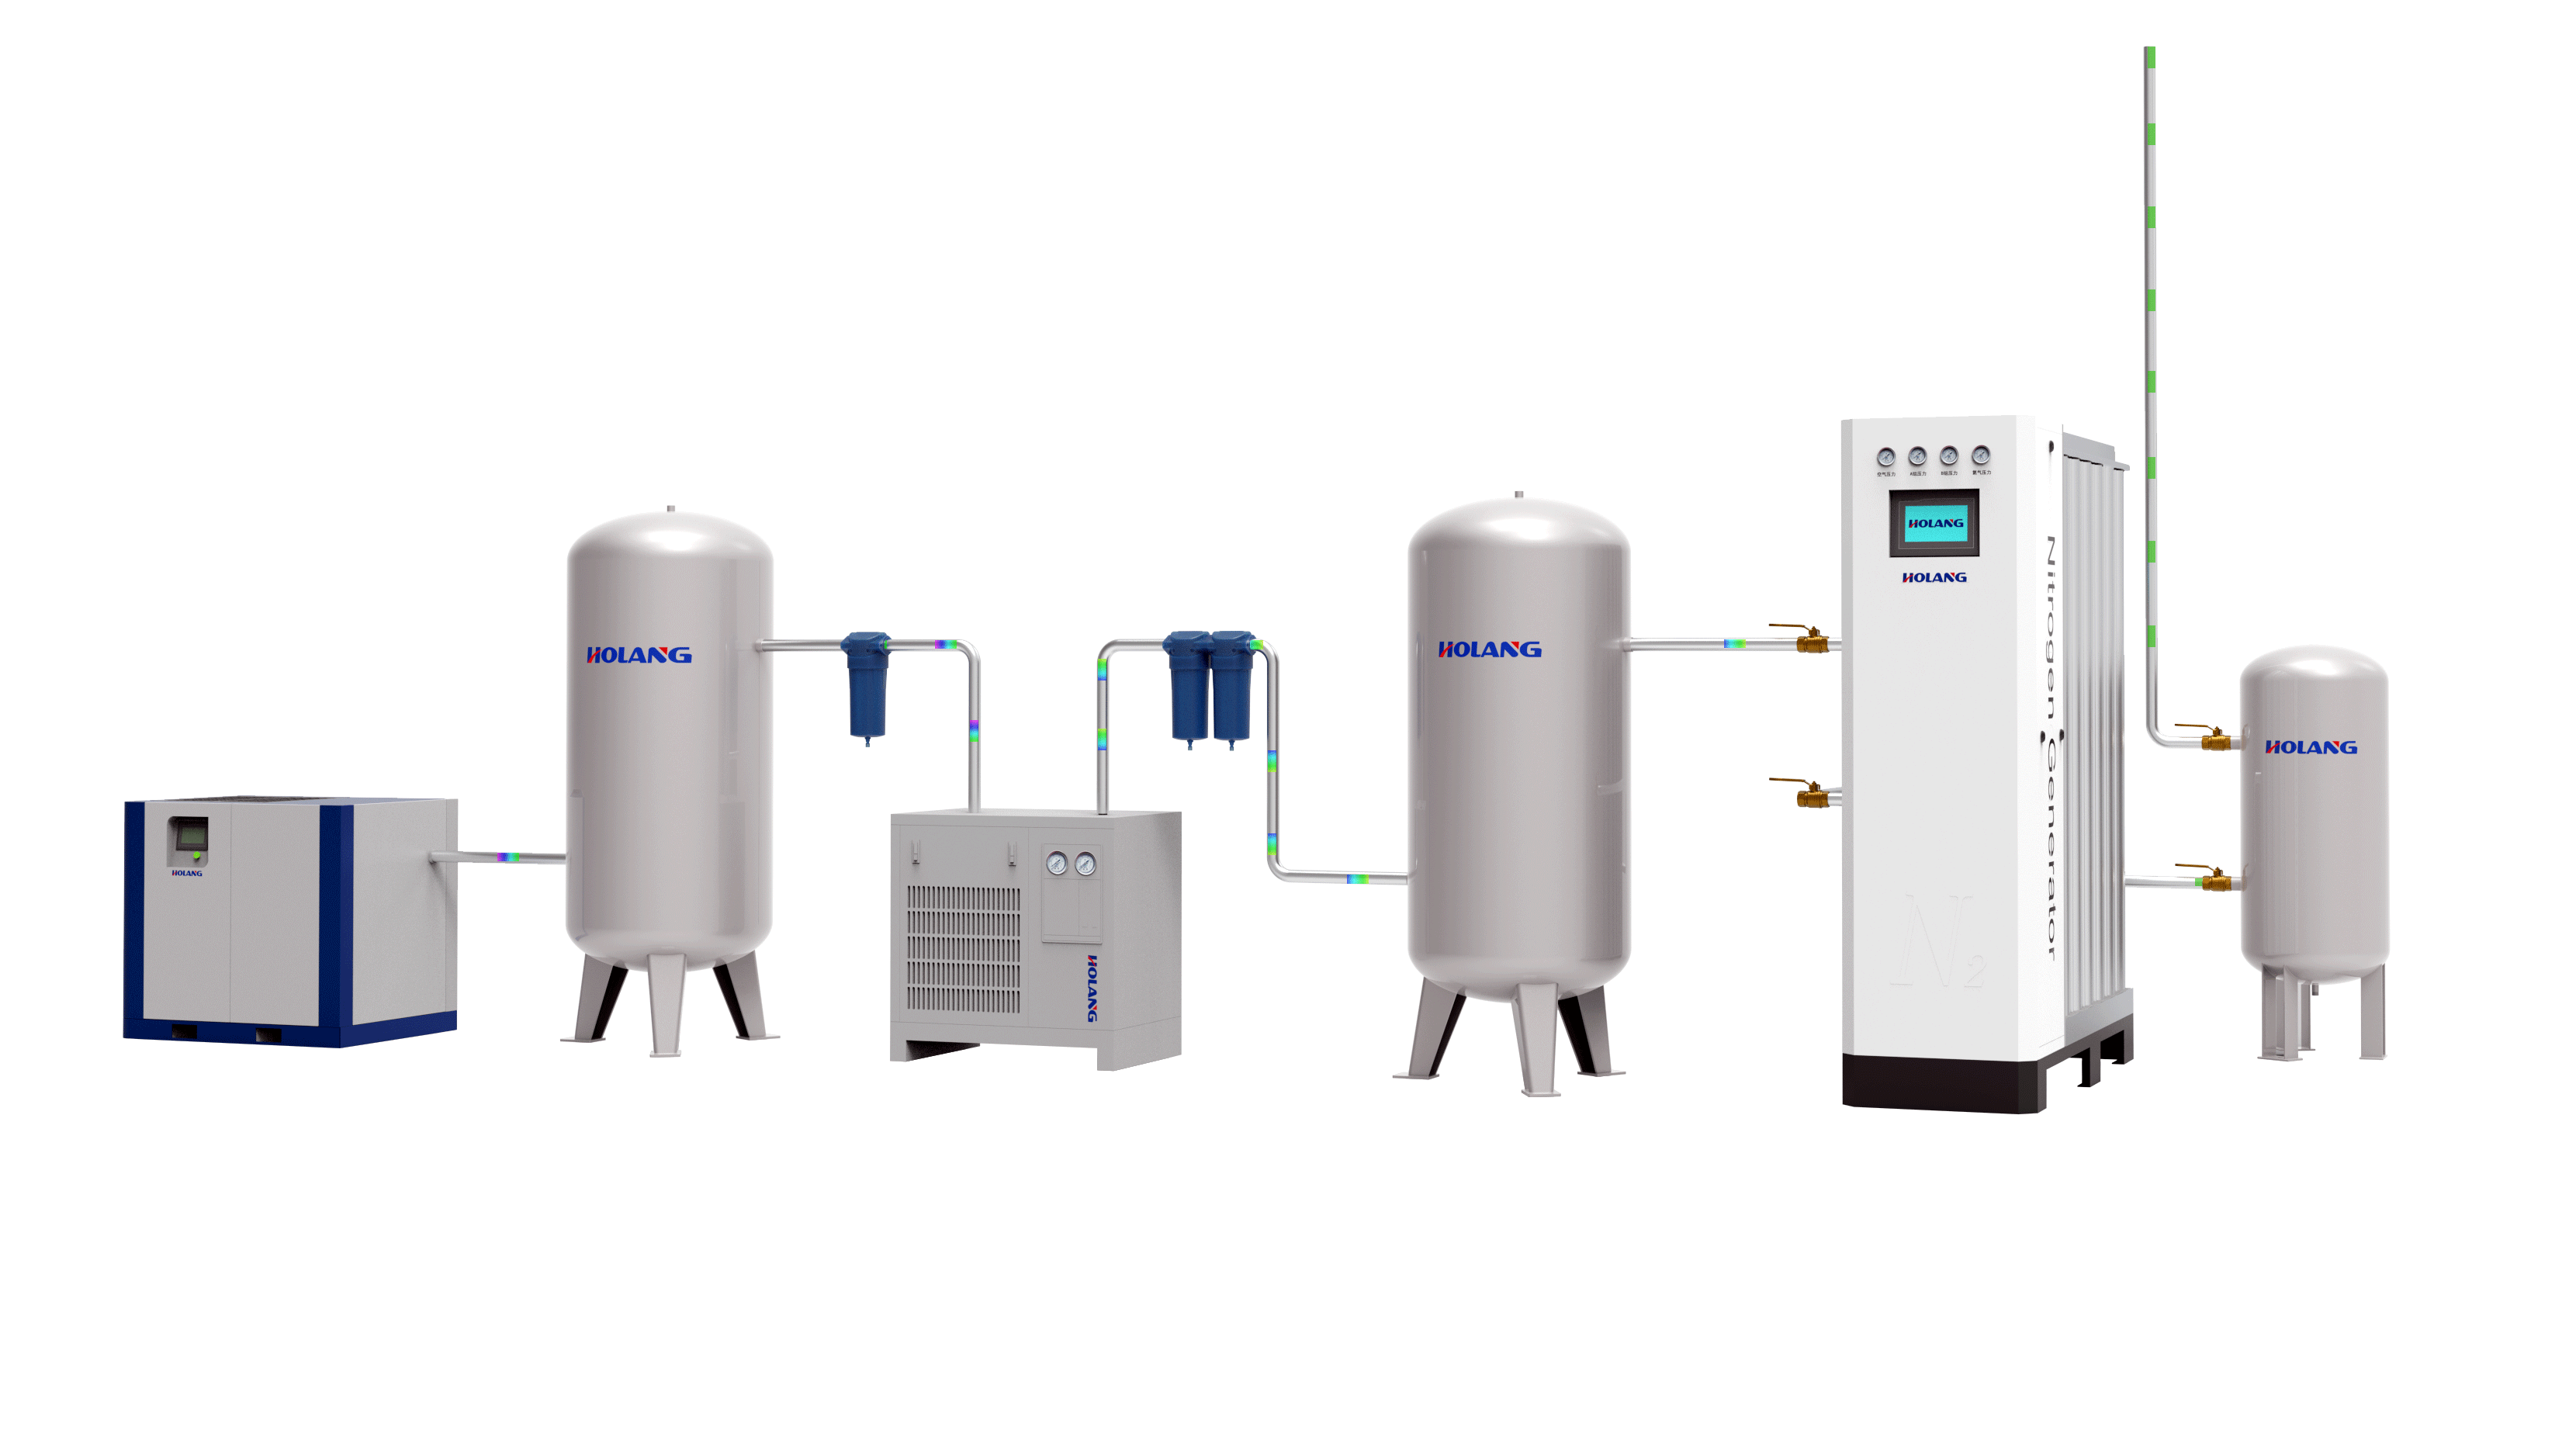
现场制氮的年度成本,则应包括氮气发生器及配套设备投入、压缩空气与后处理、电力、维护、耗材以及必要的备用气源。
只有在相同运行时间、相同氮气指标和相同供气量的条件下比较,不同方案的成本结论才有意义。
如果缺少真实用气数据,可以先做供气路径和适用条件比较,但不应直接承诺具体节省比例。
什么情况下可以评估NPL系列?
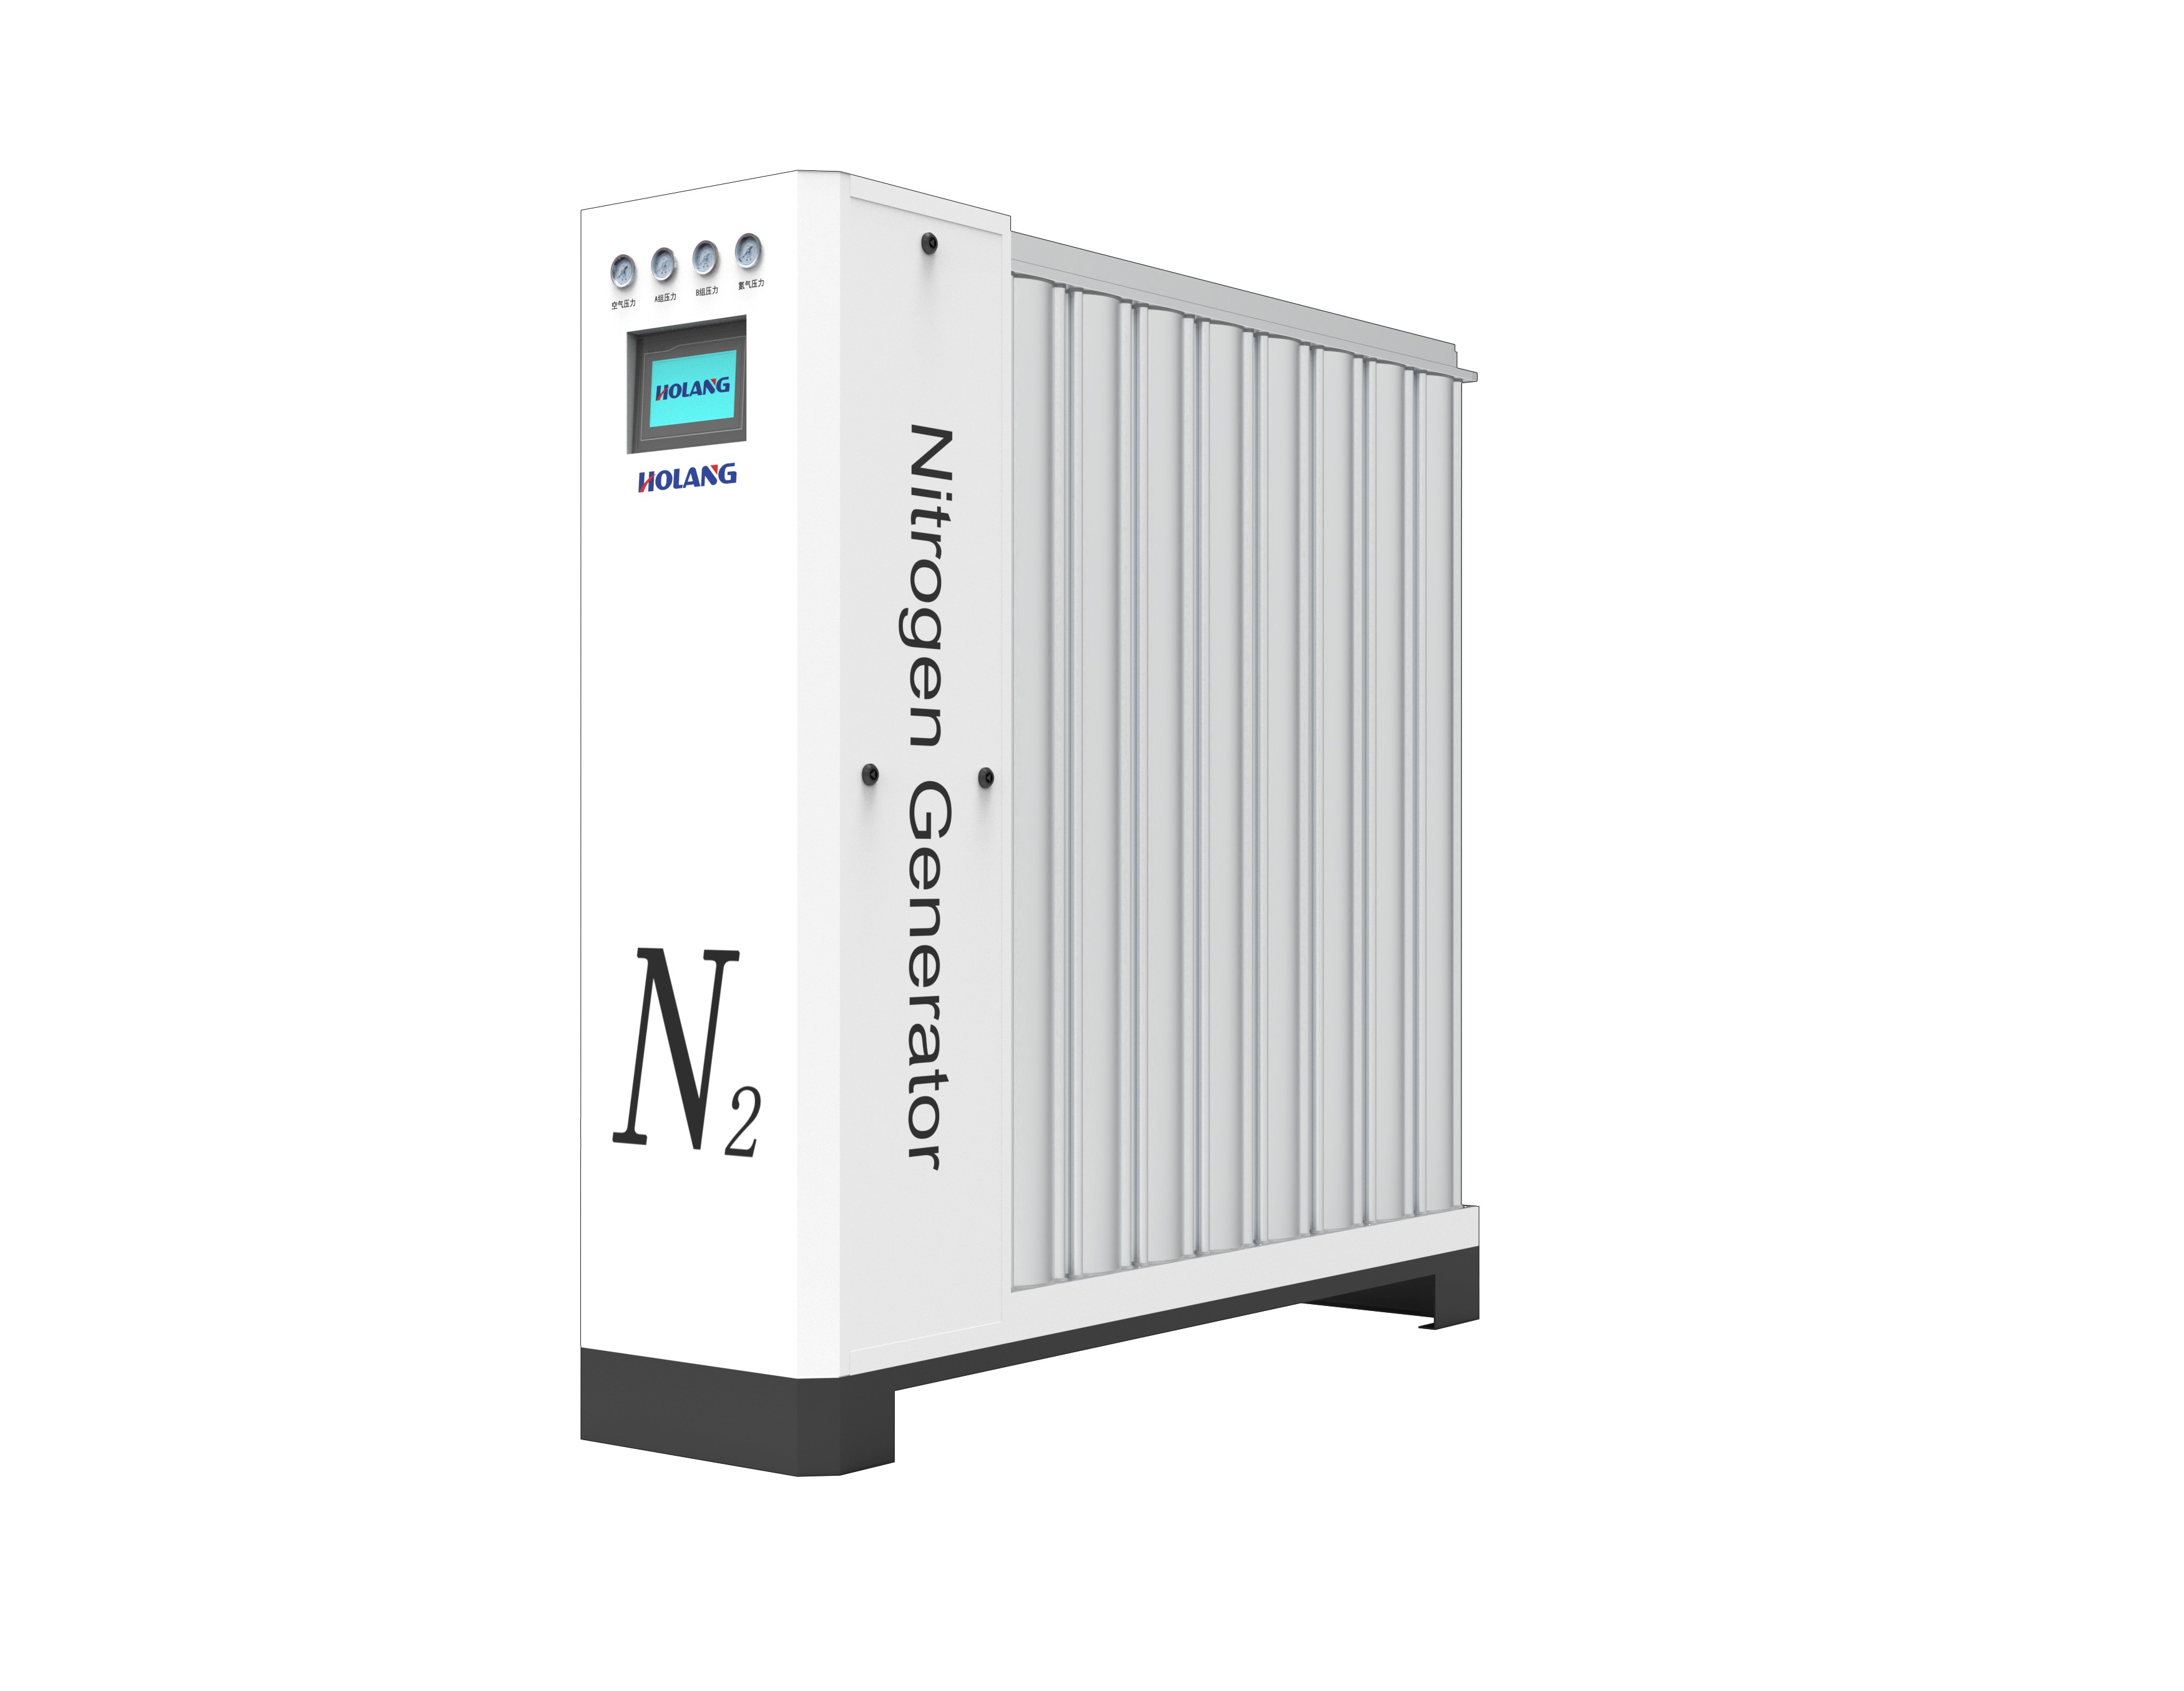
如果产线长期使用氮气、运行时间较长,希望减少对外部配送的依赖,并且未来可能增加产线,可以将模块式氮气发生器列入候选方案。
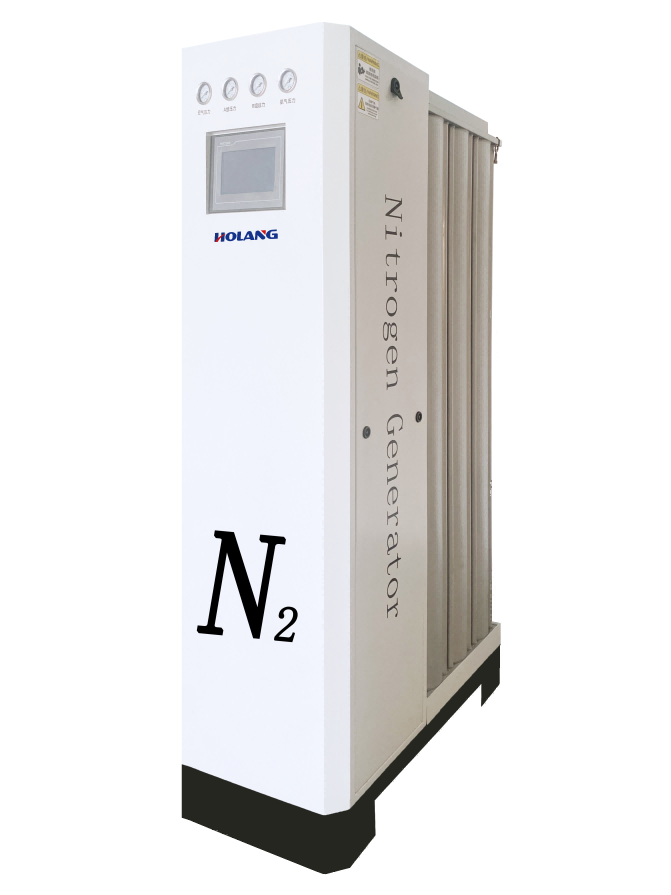
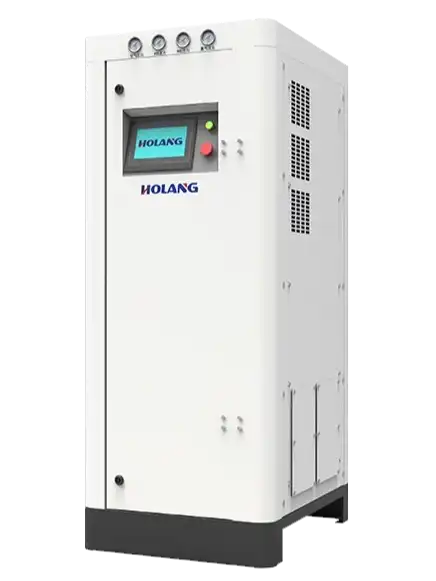
HOLANG公开的NPL系列产品资料显示,该系列采用PSA变压吸附技术,公开氮气纯度范围为95%~99.999%,并采用模块化独立结构,便于维护和后续升级。产品页面同时列出了压缩空气品质、进气压力和工作环境等使用条件。
这些公开参数只能用于初步判断产品边界,不能代替具体选型。
用于SMT回流焊时,仍需根据峰值流量、氧含量或纯度要求、入口压力、露点、压缩空气条件、运行时间和扩产计划确定配置。不同型号的实际供气能力,应以对应规格书和技术选型结果为准。
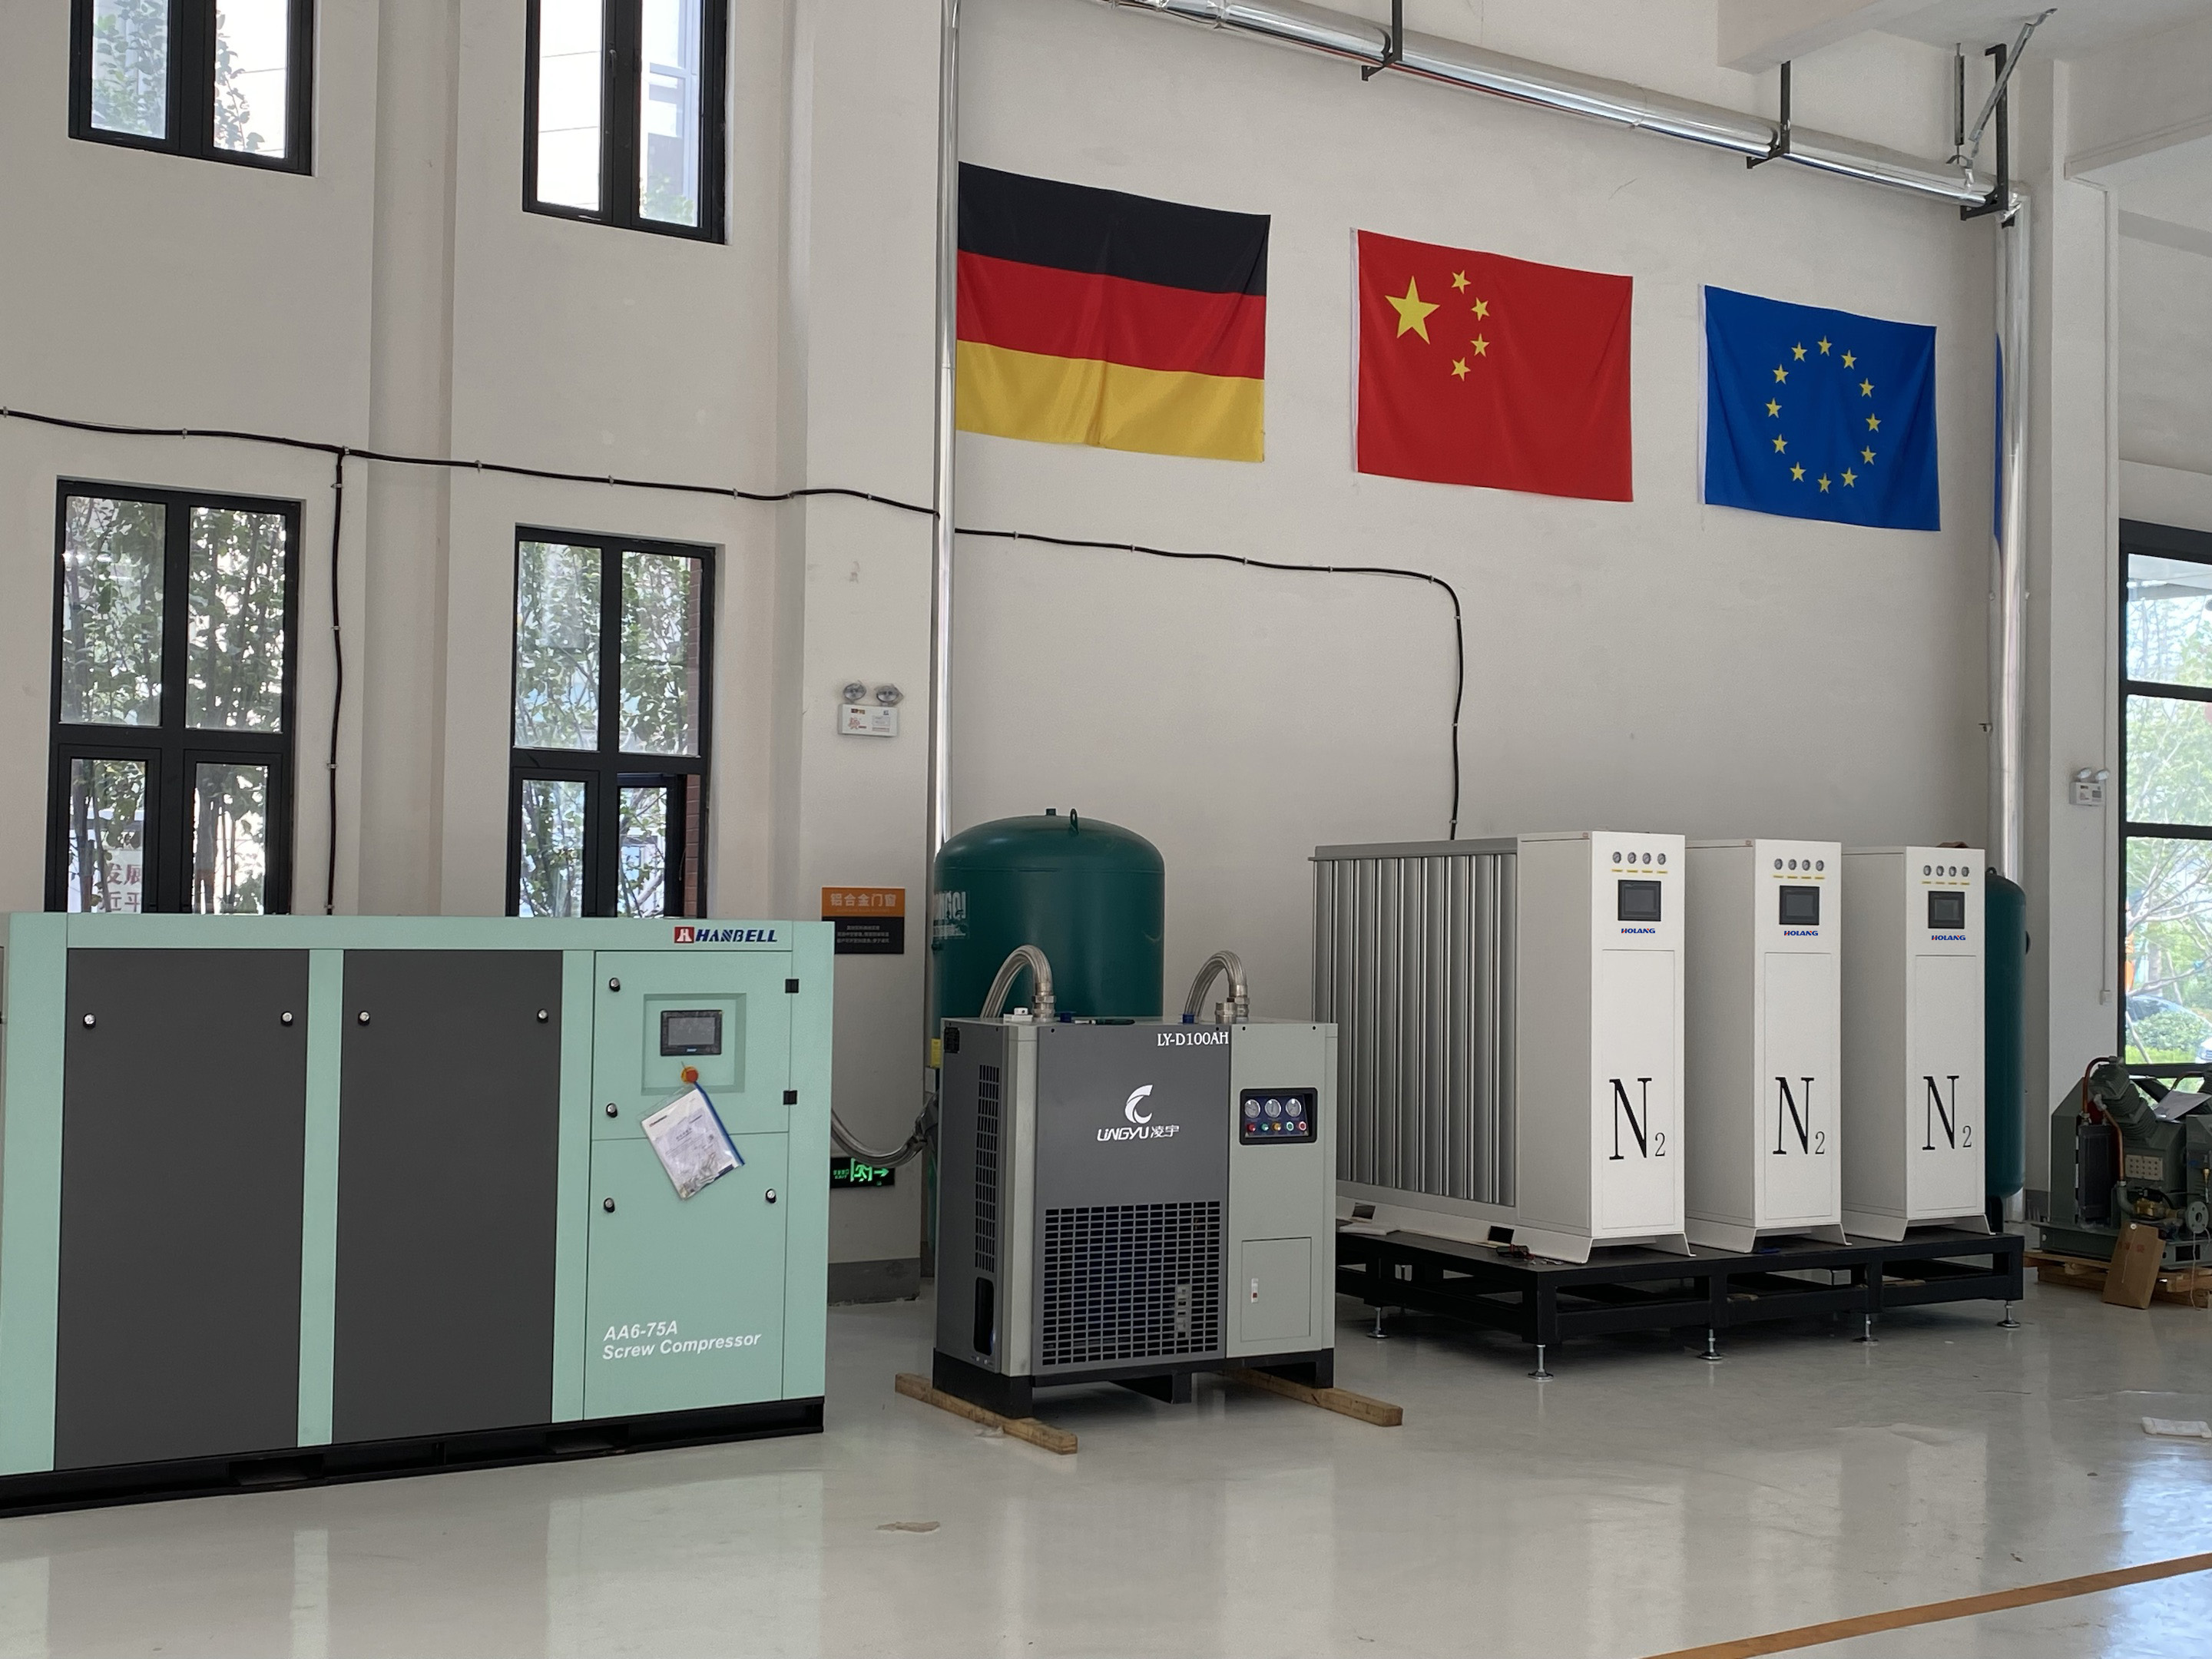
现场制氮也不是把一台设备放到车间后就能直接投入使用。完整方案通常还需要核对气源、电源、空气处理、管路、安装、调试和备用供气等条件。
哪些情况下不应急着购买现场制氮设备?
如果以下信息尚未确认,建议先补充数据,再判断是否适合采购现场制氮设备:
-
不知道回流焊炉的实际用气量;
-
不知道设备端要求的氧含量、压力或露点;
-
生产仍处于短期试产阶段,用气频率较低;
-
现场没有符合要求的压缩空气或安装条件;
-
尚未考虑设备维护或停机时的备用供气;
-
只根据设备采购价格判断长期成本;
-
未来产线数量和用气需求存在较大不确定性。
先把这些问题确认清楚,通常比先比较厂家或设备型号更重要。
常见问题
一条SMT产线也可以使用现场制氮吗?
有可能,但不能只根据产线数量判断。
还应结合回流焊炉型号、运行时间、峰值流量、工艺指标、现场条件和未来扩产计划评估。如果用气量较小、生产时间不固定,还需要比较设备投入与外购氮气的长期成本。
现场制氮后还需要备用氮气吗?
不一定。
是否配置备用气源,应根据停气对生产的影响、设备维护方式和工厂对连续生产的要求判断。对于停气损失较高的产线,可以评估瓶装氮、液氮或其他供气方式作为备用。
氮气纯度越高,焊接效果一定越好吗?
不一定。
回流焊工艺需要的是符合要求且稳定的氮气条件。纯度高于实际工艺需要后,可能增加供气系统负担和运行成本,但不一定继续改善焊接结果。具体指标应以设备厂家要求、工艺文件和现场验证结果为依据。
现场制氮只需要购买氮气发生器吗?
不能只看氮气发生器主机。
还需要核对压缩空气品质和压力、空气后处理、电源、管路、安装空间、通风、调试以及备用气源。主机功率也不能直接等同于整套供气系统的能耗。
怎样开始做初步方案?
可以先准备以下信息:
-
回流焊炉型号和数量;
-
产线数量及运行班次;
-
工艺要求的氧含量或氮气纯度;
-
氮气入口压力、露点和洁净度要求;
-
单台设备及全部产线的峰值流量;
-
当前供气方式、使用频率和相关费用;
-
现场压缩空气、电源、管路和安装空间;
-
未来扩产计划及备用供气要求。
关键参数不完整时,应先补充数据,不建议仅凭行业经验推测设备型号。
如需比较瓶装氮、液氮与现场制氮方案,可将上述工况信息提交给HOLANG,由技术人员进一步核对供气需求和现场条件。
服务热线:400-0512-711